

Furação de superfícies irregulares
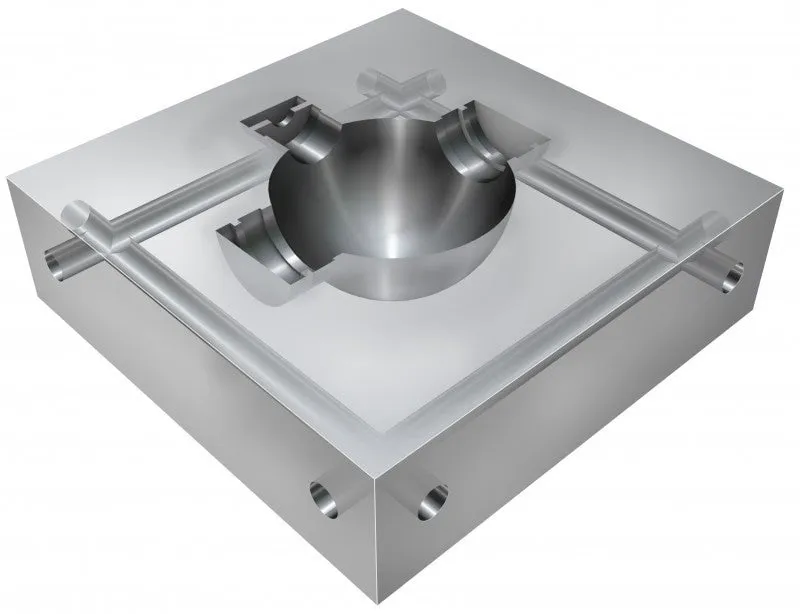
Furar superfícies irregulares pode levar a forças irregulares e excessivas nas arestas de corte da broca, o que causa desgaste prematuro. É importante seguir as orientações e reduzir o avanço quando necessário.
Saiba mais sobre os desafios e estratégias para cada tipo de broca.
Brocas com pastilha intercambiável
Furação de superfícies irregulares
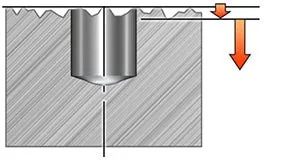
Irregular
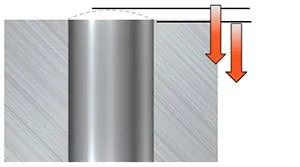
Convexo
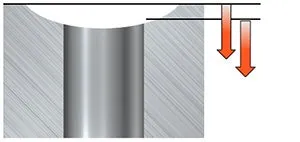
Côncavo
- Use a broca mais curta possível para minimizar as tendências à vibração e diminuir os efeitos de deflexão
- Valores iniciais recomendados para velocidade de corte e menor avanço recomendado
- Não recomendado para 6–7×DC quando o raio côncavo for igual ou menor que o raio da broca
Furos pré-usinados
- Para manter a força de corte equilibrada entre a pastilha central e a periférica em um nível aceitável, o furo pré-usinado não deve ser maior que DC/4
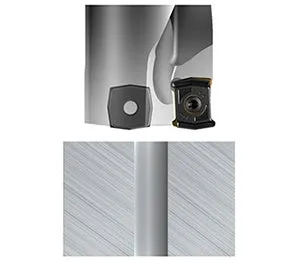
Furação cruzada
Desafios:
- O escoamento de cavacos é afetado, podendo tornar-se mais problemático
- A rebarbação no cruzamento é difícil. A formação de rebarbas deve ser a menor possível
- Causa mais desgaste da ferramenta do que a furação convencional
Diretrizes:
- Para furos com diâmetros diferentes: faça primeiro o furo maior para reduzir a formação de rebarbas
- Comece com o menor avanço recomendado durante o cruzamento de furos
- Não recomendado em materiais de cavaco longo devido ao escoamento de cavacos durante furos cruzados
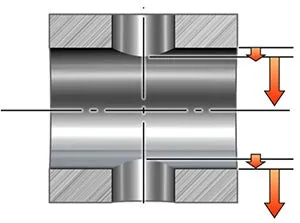
Furação de entradas/saídas inclinadas
Gera forças irregulares e excessivas que agem sobre as arestas de corte
- Corte intermitente conforme a broca entra/sai da peça
- Aumenta a chance de vibração
- Pode distorcer o perfil da furação
- Causa mais desgaste da ferramenta do que a furação convencional
Recomendações gerais:
- A estabilidade é crucial. Uma baixa relação comprimento-diâmetro ajudará a manter as tolerâncias
- O fresamento de uma pequena superfície plana é recomendado ao entrar em peças com grande inclinação
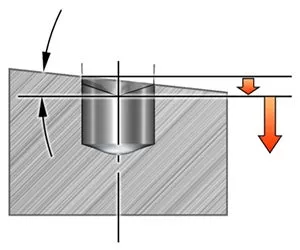
Superfícies angulares ou inclinadas, entrada
- Use a broca mais curta possível para minimizar as tendências à vibração e diminuir os efeitos de deflexão
- Comece com a menor velocidade de corte recomendada e 1/3 do menor avanço recomendado (ou inferior) até que esteja totalmente engatada e, em seguida, retorne ao avanço normal
- 4–5×DC a entrada inclinada pode ser angulada até 15º
- 6–7×DC a entrada inclinada pode ser angulada até 10º
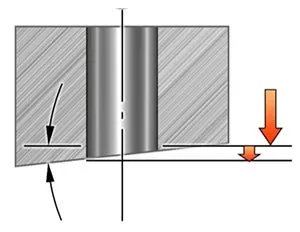
Superfícies angulares ou inclinadas, saída
- Use a broca mais curta possível para minimizar as tendências à vibração e diminuir os efeitos de deflexão
- Valores iniciais recomendados para velocidade de corte e menor avanço recomendado (ou inferior)
- 4–5×DC a saída inclinada pode ser angulada até 15º
- 6–7×DC a saída inclinada pode ser angulada até 5º
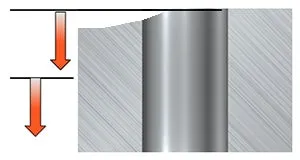
Furação de superfícies assimetricamente curvas
- Use a broca mais curta possível para minimizar a curvatura da broca para fora do centro, semelhante a uma superfície inclinada
- Reduza o avanço para 1/3 da taxa de penetração inicial em superfícies côncavas
- O raio da superfície curva deve ser maior que o raio da broca
- Não recomendado para brocas 6–7×DC
Brocas com ponta intercambiável
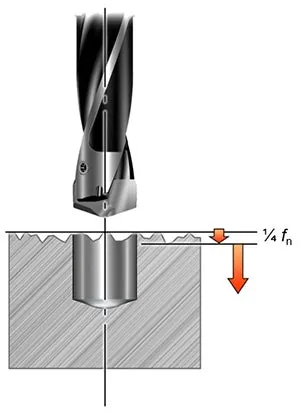
Superfícies irregulares
- Reduza o avanço para 1/4 do normal para evitar o lascamento
- Se as condições forem instáveis, faça um furo piloto (de preferência com CoroDrill® 870 curto) ou faça um fresamento de face para criar uma superfície plana
Superfícies convexas/côncavas
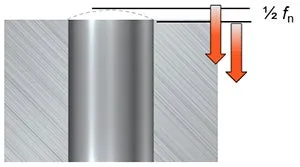
Convexo
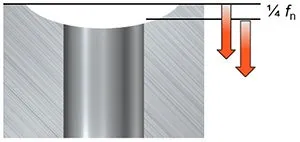
Côncavo
- O furo deve ser perpendicular à superfície
- Raio mínimo de superfície recomendado
- Convexo: 4×DC
- Côncavo: 1×DC
- Garanta condições estáveis e use a broca mais curta possível
- Reduza o avanço durante a entrada
- Convexo: 1/2 da taxa normal
- Côncavo: 1/4 da taxa normal
- A qualidade do furo e a vida útil da ferramenta podem ser afetadas em comparação com condições favoráveis
- Faça um furo piloto ou uma fresagem de topo para criar uma superfície plana se o raio for menor do que o recomendado
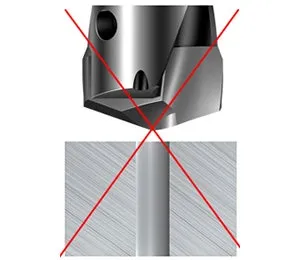
Furos pré-usinados
- Não recomendado devido ao risco de lascamento na aresta de corte
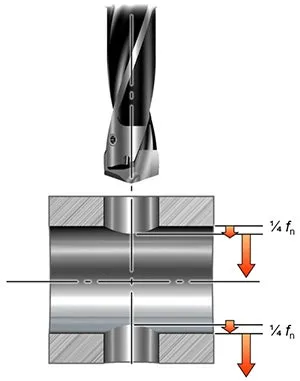
Furação cruzada
Desafios:
- O escoamento de cavacos é afetado, pode tornar-se mais problemático
- A rebarbação no cruzamento é difícil. A formação de rebarbas deve ser a menor possível
- Causa maior desgaste da ferramenta do que a furação convencional
Diretrizes:
- Faça sempre o furo maior primeiro para minimizar a formação de rebarbas internas
- O diâmetro mínimo recomendado no furo a ser cruzado é de 2×DC (para garantir que o centro da ponta entre na peça primeiro)
- Garanta condições estáveis e use a broca mais curta possível
- Reduza o avanço para 1/4 durante a entrada e a saída de furos
- Reduza o avanço de retração
- A qualidade do furo e a vida útil da ferramenta podem ser afetadas em comparação com condições favoráveis
Furação de entradas/saídas inclinadas
Gera forças irregulares e excessivas que agem sobre as arestas de corte
- Corte intermitente conforme a broca entra/sai da peça
- Aumenta a chance de vibração
- Pode distorcer o perfil da furação
- Causa mais desgaste da ferramenta do que a furação convencional
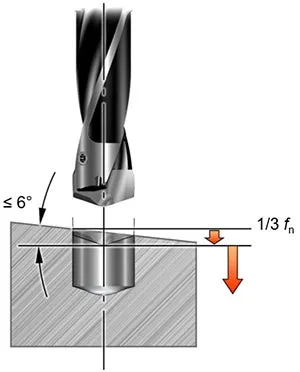
Superfícies angulares ou inclinadas, entrada
- O ângulo máximo recomendado do centro ao canto é de 6 graus para garantir que a ponta entre na peça primeiro
- Garanta condições estáveis e use a broca mais curta possível
- Reduza o avanço para 1/3 da taxa normal durante a entrada
- Faça um furo piloto (de preferência com a CoroDrill® 870 curta) ou uma fresagem de topo para criar uma superfície plana se houver um ângulo maior ou comprimentos maiores
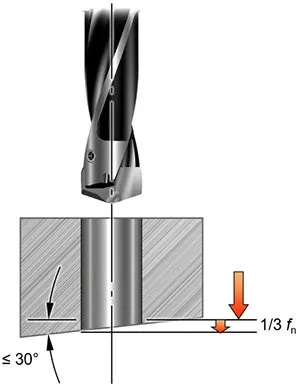
Superfícies angulares ou inclinadas, saída
- O ângulo máximo recomendado é de 30 graus
- Garanta condições estáveis e use a broca mais curta possível
- Reduza o avanço para 1/3 da taxa normal durante a saída do furo
- Reduza o avanço de retração
- A qualidade do furo e a vida útil da ferramenta podem ser afetadas em comparação com condições favoráveis
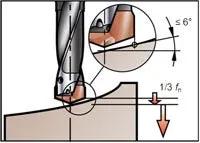
Furação de superfícies assimetricamente curvas
Faz com que a broca se curve para fora da linha de centro do furo
- Inicialmente, apenas a periferia da aresta de corte está em contato
- Semelhante, mas não idêntica, às superfícies inclinadas
- O ângulo máximo recomendado do centro ao canto é de 6 graus
- Condições estáveis
- Use a broca mais curta possível
- Reduza o avanço para a taxa normal durante a entrada
- A qualidade do furo e a vida útil da ferramenta podem ser reduzidas em comparação com a furação em condições favoráveis
- Faça um furo piloto ou uma fresagem de topo para criar uma superfície plana se houver um ângulo maior ou um comprimento maior
Brocas inteiriças de metal duro
Superfícies irregulares
- Pode danificar a broca ao penetrar na superfície e/ou ao sair do furo
- Preste atenção especial às brocas de pequeno diâmetro; pode ocorrer deflexão, causando desalinhamento, desvio do furo e até quebra da ferramenta
- Reduza o avanço para 25% da taxa recomendada até que o diâmetro completo esteja em corte para reduzir o risco de lascamento
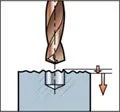
Superfícies convexas
- É possível furar se o raio for > 4 vezes o diâmetro da broca e o furo for perpendicular ao raio
- Avanço: 50–100% da taxa recomendada até que o diâmetro completo esteja em corte
- Como alternativa, frese um pequeno plano na superfície antes de furar
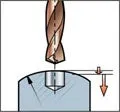
Superfícies côncavas
- É possível furar se o raio for >15 vezes o diâmetro da broca e o furo for perpendicular ao raio
- Reduza o avanço para 30% da taxa recomendada até que o diâmetro completo esteja em corte
- Como alternativa, frese um pequeno plano na superfície antes de furar
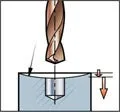
Furos pré-usinados
- Não recomendado devido ao risco de lascamento na aresta de corte
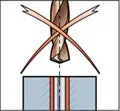
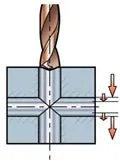
Furação cruzada
Desafios:
- O escoamento de cavacos é afetado, podendo tornar-se mais problemático
- A rebarbação no cruzamento é difícil. A formação de rebarbas deve ser a menor possível
- Causa mais desgaste da ferramenta do que a furação convencional
Diretrizes gerais:
- Geralmente, é necessário reduzir o avanço à medida que a broca cruza o furo existente
- Para furos com diâmetros diferentes: faça primeiro o maior furo para reduzir a formação de rebarbas
- Para profundidades de furação abaixo de 12×D, reduza o avanço para 25% da taxa recomendada ao cruzar o furo existente
- Para furos com diâmetros diferentes: faça o furo maior primeiro para reduzir a formação de rebarbas
Furação de entradas/saídas inclinadas
Gera forças irregulares e excessivas que agem sobre as arestas de corte
- Corte intermitente conforme a broca entra/sai da peça
- Aumenta a chance de vibração
- Pode distorcer o perfil da furação
- Causa mais desgaste da ferramenta do que a furação convencional
Recomendações gerais:
- A estabilidade é crucial. Uma baixa relação comprimento-diâmetro ajudará a manter as tolerâncias
- O fresamento de uma pequena superfície plana é recomendado ao entrar em peças com grande inclinação
- Inclinações de até 10 graus
- Reduza o avanço para 30% da taxa recomendada até que o diâmetro completo esteja em corte
- Inclinações de mais de 10 graus
- Não recomendado para furação
- Alternativa para grandes inclinações – frese uma pequena superfície plana e faça o furo
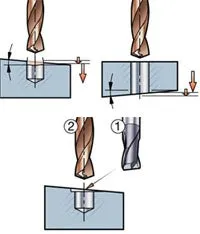
Furação de superfícies assimetricamente curvas
- Não pode ser usada - somente parte da aresta de corte cortará e a ponta pode não entrar em contato com a superfície primeiro
- Alto risco de lascamento
Todas as ferramentas de furação
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
