

Furação não rotativa
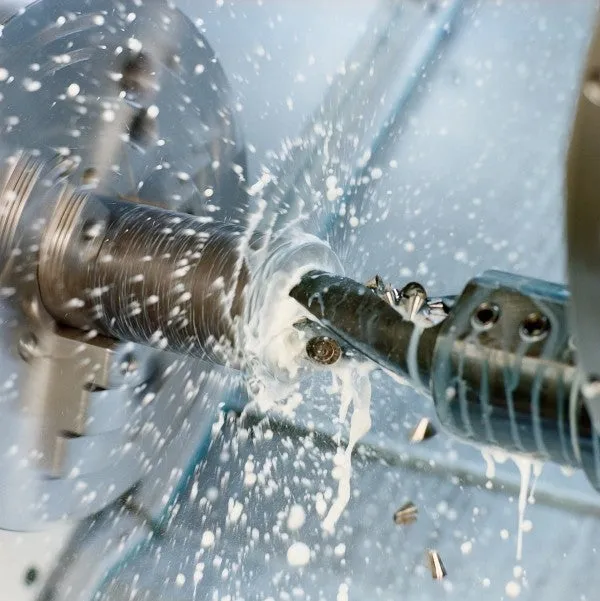
O que é furação não rotativa?
Furação não rotativa é quando a peça gira em vez da broca. Ao usar este método, é extremamente importante garantir que a broca esteja alinhada com a linha de centro da máquina.
Recomendações de alinhamento para furação não rotativa
Minimize o batimento da ferramenta ou o TIR (Total Indicator Runout) para obter o melhor desempenho.
Observação: Uma broca com pastilha intercambiável forma um pequeno núcleo central que pode ser visto no fundo do furo ou do disco. O tamanho do núcleo deve estar entre 0,05-0,15 mm (0,002-0,006 pol.), caso contrário, pode causar fratura da aresta, vibrações, furos superdimensionados e desgaste no corpo da broca. Ao girar a broca, a dimensão do núcleo varia em função das diferentes posições.
Brocas inteiriças de metal duro
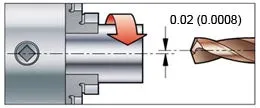
Brocas com pastilha intercambiável
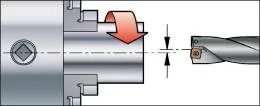
Brocas com ponta intercambiável
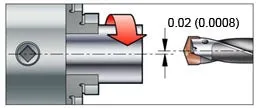
Alinhamento da broca não rotativa
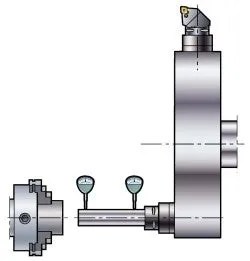
O alinhamento da broca deve ser paralelo ao eixo do fuso; caso contrário, o furo pode ficar superdimensionado ou subdimensionado, ou com formato cônico. A medição pode ser realizada com um relógio comparador junto com uma barra de teste.
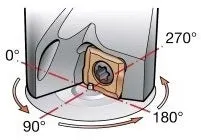
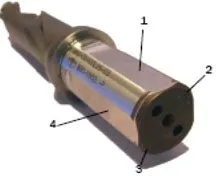
Broca com quatro planos (brocas com pastilha intercambiável)
Use uma broca com quatro planos igualmente posicionados ao redor da haste da broca. Faça furos com a broca montada em cada uma das quatro posições planas (0°, 90°, 180°, 270°). A medição do furo indicará a posição da pastilha periférica em relação à linha de centro da peça, o que, por sua vez, indicará o estado de alinhamento da máquina
Desalinhamento devido à deflexão da torre
A deflexão da torre em um torno CNC pode ser um problema, especialmente ao usar brocas maiores e avanços elevados, fn, o que pode causar uma força elevada.
Para testar a estabilidade, faça um furo com baixa taxa de avanço e um furo com alta taxa de avanço e meça o tamanho dos furos. Se houver uma grande diferença no tamanho do furo, a torre pode ter tendência à deflexão.
Para minimizar a deflexão da torre
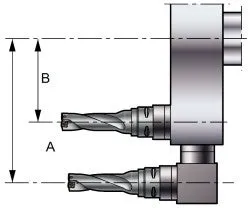
Primeiro, verifique se a alavanca pode ser minimizada montando a ferramenta de forma diferente. Monte sempre a ferramenta o mais próximo possível do centro da torre. A posição B é preferível à posição A.
Se isso não for possível, uma redução no avanço/rotação (fn) diminuirá a força de avanço. Para manter a mesma produtividade, a velocidade, vc, pode ser aumentada, pois isso não afeta a força de avanço.
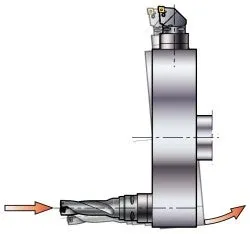
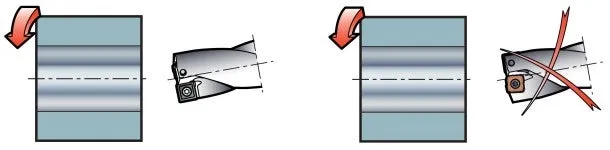
Para brocas com pastilha intercambiável, se a deflexão/desalinhamento da torre não puder ser evitada, a broca deve ser montada com a pastilha periférica posicionada como mostrado na imagem à esquerda, a fim de evitar o desgaste do corpo da broca.
Todas as ferramentas de furação
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
Fresamento de cantos internos
Fresamento de cantos internos O fresamento de cantos internos requer considerações... chevron_right
Fresamento de furos e cavidades/bolsões
Fresamento de furos e cavidades/bolsões Usinagem em rampa linear com dois eixos Usinagem... chevron_right
Canais ou fresamento de canais
Canais ou fresamento de canais Canais ou fresamento de canais é uma operação na... chevron_right
Silent Tools para fresamento
Silent Tools para fresamento Silent Tools para fresamento dpc:true MILSQ_IND Muitas... chevron_right
