

Trepanação
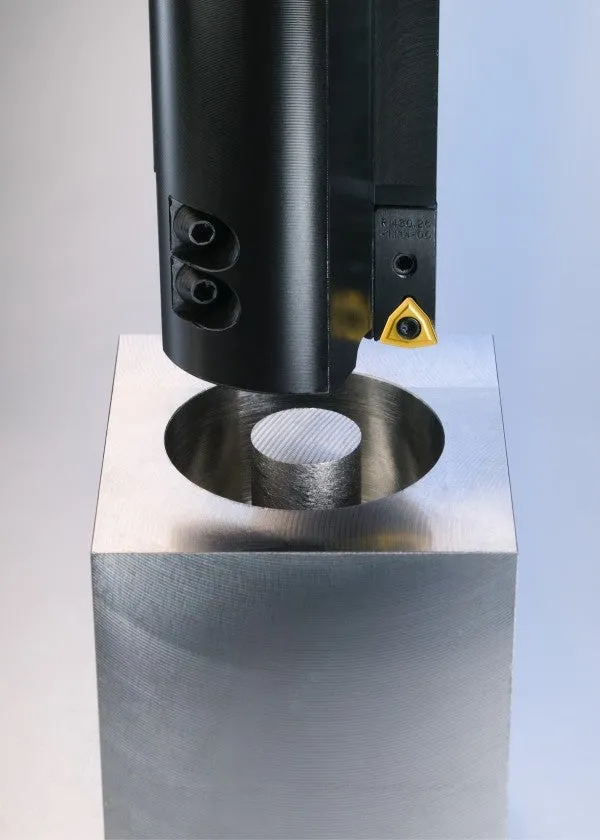
O que é trepanação?
A trepanação é uma técnica usada para furar diâmetros maiores quando a potência da máquina é limitada, pois não consome tanta potência quanto a furação convencional, na qual todo o furo é convertido em cavacos. A ferramenta de trepanação não usina todo o diâmetro, apenas um anel na periferia. Em vez de remover todo o material na forma de cavacos, um núcleo é deixado no centro do furo. Consequentemente, este método é para aplicações de furo passante.
Recomendações de configuração para trepanação
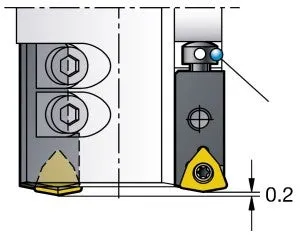
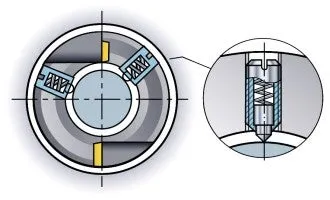
Parafuso de ajuste
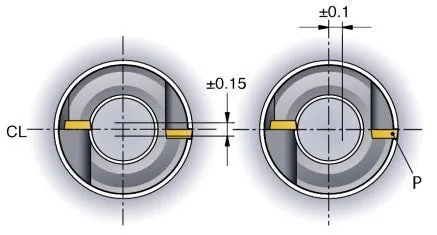
Brocas rotativas e não rotativas
A pastilha periférica deve ser ajustada 0,20 mm (0,008 pol.) atrás da cápsula interna.
Broca não rotativa
- A broca deve ser posicionada com as pastilhas no eixo horizontal
- A broca não deve ser deslocada da linha de centro da peça, com referência à pastilha periférica, em mais de -0,15 mm (0,006 pol.)
- A aresta de corte periférica (P) deve ser ajustada dentro de +0,1 mm (0,004 pol.) no plano horizontal a partir da linha de centro do fuso (CL)
Manuseio do núcleo
Configuração vertical
Durante a operação de trepanação, quando a broca rompe, o núcleo restante cai, o que normalmente não causa problema.
Configuração horizontal
Núcleos longos e pesados podem precisar de um suporte de núcleo para evitar que caiam e lasquem a pastilha interna.
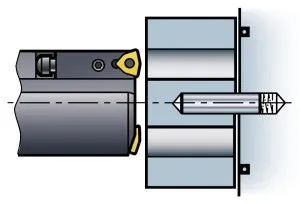
Broca rotativa - fixação do núcleo
Faça um furo no núcleo. Fixe o plugue no furo para evitar que o núcleo (C) caia.
Broca não rotativa - suporte do núcleo
Se a broca for equipada com um suporte de núcleo, a broca deve ser montada com as cápsulas localizadas no eixo vertical e a pastilha periférica voltada para baixo.
Todas as ferramentas de furação
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
