

Fresamento concordante vs. fresamento discordante
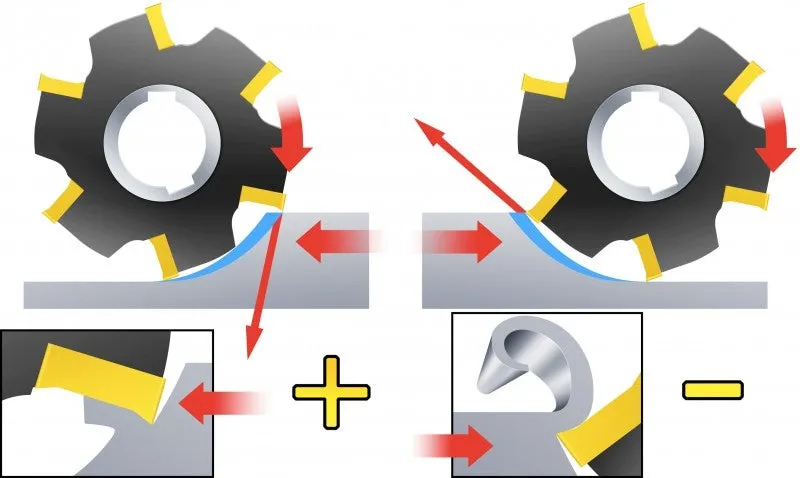
Cada vez que uma aresta de fresamento entra em um corte, ela está sujeita a uma carga de choque. O tipo certo de contato entre a aresta e o material na entrada e na saída de um corte deve ser considerado para o sucesso do fresamento. Em uma operação de fresamento, a peça é alimentada com ou contra a direção de rotação da fresa, o que afeta o início e o acabamento do corte e se o método de fresamento concordante ou discordante é usado.
A regra de ouro no fresamento – Grosso a fino
Ao fresar, você sempre precisa considerar como os cavacos estão sendo formados. É a posição da fresa que forma os cavacos, e você deve sempre buscar cavacos espessos na entrada e cavacos finos na saída para garantir um processo de fresamento estável.
Lembre-se da regra de ouro no fresamento – grosso a fino – para garantir a menor espessura de cavaco possível ao sair de um corte.
Fresamento concordante
No fresamento concordante (fresamento ascendente), a ferramenta de corte é alimentada no sentido de rotação. O fresamento concordante é sempre o método preferido onde quer que a máquina-ferramenta, o dispositivo de fixação e a peça permitam.
No fresamento concordante periférico, a espessura do cavaco diminuirá desde o início do corte, chegando gradualmente a zero no final do corte. Isso evita que a aresta esfregue e se desgaste contra a superfície antes de entrar em contato com o corte.
A grande espessura do cavaco é vantajosa, e as forças de corte tendem a puxar a peça para dentro da fresa, mantendo a aresta de corte no corte.
No entanto, como a fresa tende a ser puxada para dentro da peça, a máquina precisa lidar com a folga do avanço da mesa usando a eliminação de folga. Se a ferramenta puxar para dentro da peça, o avanço é aumentado involuntariamente, o que pode causar espessura excessiva do cavaco e quebra da aresta. Considere usar fresamento discordante nesses casos.
Fresamento discordante
No fresamento discordante (fresamento convencional), a direção de avanço da ferramenta de corte é oposta à sua rotação.
A espessura do cavaco começa em zero e aumenta em direção ao final do corte. A aresta de corte precisa ser forçada para dentro do corte, criando um efeito de atrito ou polimento devido ao atrito, às altas temperaturas e, muitas vezes, ao contato com uma superfície encruada causada pela aresta anterior. Tudo isso reduz a vida útil da ferramenta.
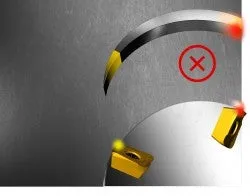
Os cavacos espessos e a temperatura mais alta na saída do corte causarão altas tensões de tração, que reduzirão a vida útil da ferramenta e, muitas vezes, resultarão em falha rápida da aresta. Isso também pode fazer com que os cavacos grudem ou se soldem à aresta de corte, que então os levará até o início do próximo corte, ou causar microlascamento momentâneo da aresta.
As forças de corte tendem a empurrar a fresa e a peça para longe uma da outra, e as forças radiais tendem a levantar a peça da mesa.
O fresamento discordante pode ser vantajoso quando ocorrem grandes variações na sobremetal. Também é recomendado usar fresamento discordante ao utilizar pastilhas de cerâmica em ligas resistentes ao calor, porque as cerâmicas são sensíveis ao impacto na entrada da peça.
Dispositivos de fixação da peça
A direção de avanço da ferramenta impõe diferentes exigências ao dispositivo de fixação da peça. Durante o fresamento discordante, ele deve resistir às forças de elevação. Durante o fresamento concordante, ele deve resistir às forças de tração.
Todas as ferramentas de fresamento
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
Mandrilamento de acabamento
Mandrilamento de acabamento As operações para mandrilamento de precisão são realizadas... chevron_right
Mandrilamento
Mandrilamento de furos Mandrilamento é um processo de usinagem para aumentar um... chevron_right
Ferramentas para mandrilamento de precisão
Ferramentas para mandrilamento de precisão As operações para mandrilamento de precisão... chevron_right
Mandrilamento e alargamento
Todas as ferramentas de mandrilamento e alargamento Mandrilamento é um processo... chevron_right
