

Como escolher o passo da fresa
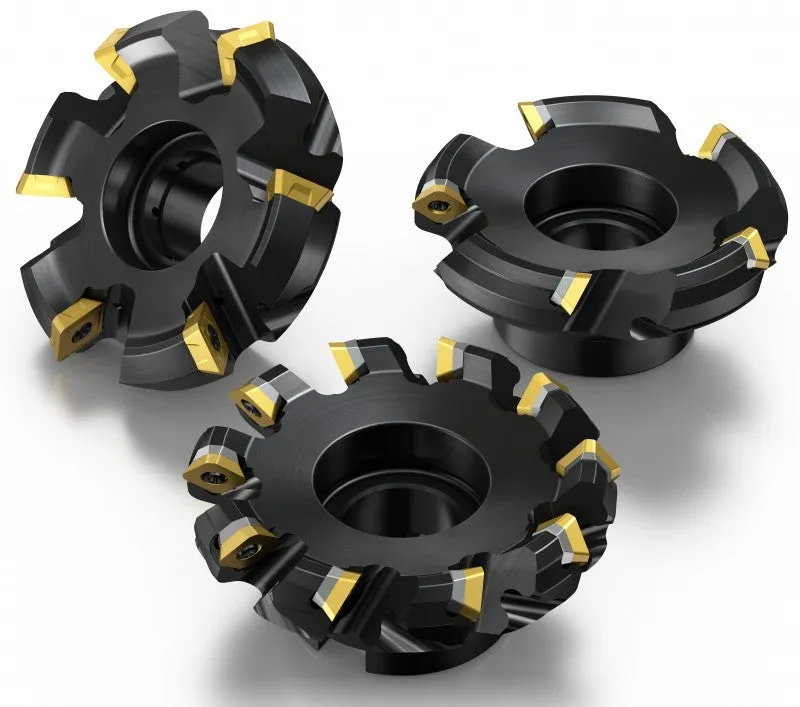
Ao escolher o número mais adequado de arestas de corte efetivas, zc, para a operação, também é essencial considerar o passo – a distância entre as arestas de corte.
A seleção do passo correto da fresa é importante porque afeta significativamente a produtividade, a estabilidade e o consumo de energia.
Número de arestas de corte, zn
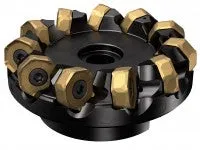
Fresa com alto número de
arestas de corte
Ao aumentar o número de arestas de corte, o avanço da mesa pode ser aumentado, mantendo a mesma velocidade de corte e avanço por dente, sem gerar mais calor na aresta de corte.
Entretanto, o aumento do número de arestas altera o desenho da ferramenta. Distâncias mais curtas entre as arestas da ferramenta significam que há menos espaço para o escoamento dos cavacos e, na maioria dos casos, a fresa deve ter passo uniforme.
A necessidade de potência é, geralmente, um fator que limita o número possível de arestas de corte que estão envolvidas no corte.
Passo diferencial
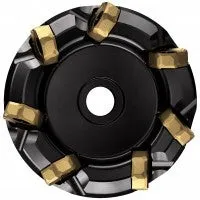
Fresa com passo diferencial
As fresas com passo diferencial têm espaçamento desigual dos dentes ao redor da fresa. Essas fresas são vantajosas porque quebram as vibrações harmônicas, o que, por sua vez, aumenta a estabilidade e reduz o risco de vibração. Isso é especialmente útil no fresamento com grandes larguras de corte, ae, e longos balanços.
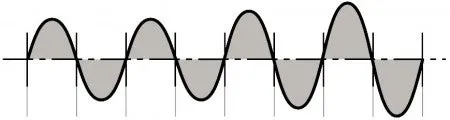
Passo normal
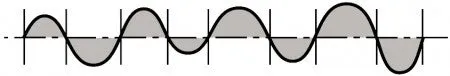
Passo diferencial
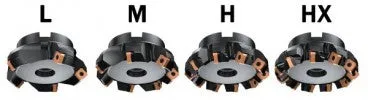
Passo largo, fechado e extrafechado
Normalmente, há três passos diferentes para escolher que podem ajudá-lo a otimizar a aplicação: passo largo, fechado e extrafechado.
As fresas de passo fechado são usadas quando a estabilidade é boa e para aplicações de baixo ae. Isso garante que mais de um dente esteja sempre em corte.
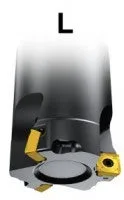
Passo largo
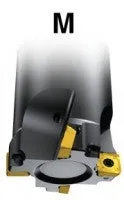
Passo fechado
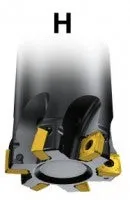
Passo extrafechado
Fresas de passo largo, -L
Fresas com passo diferencial e baixo número de arestas.
- Primeira escolha para operações instáveis devido às menores forças de corte
- Potência limitada
- Ferramentas com grande balanço
- Operações de canal em cheio
- Materiais com cavacos longos ISO N (bolsão de cavacos grande)
Fresas de passo fechado, -M
Fresas com passo uniforme ou diferencial e número médio de arestas.
- Primeira escolha para desbaste em condições estáveis
- Boa produtividade
- Bom espaço para cavacos no desbaste de materiais ISO P, M e S
Fresas de passo extrafechado, -H
Fresas com passo uniforme e número máximo de pastilhas.
- Primeira escolha para alta produtividade com baixo ae – mais de um dente está sempre em corte
- Desbaste e acabamento em materiais ISO K
- Desbaste em materiais ISO S em combinação com pastilhas redondas
Observação: Um X adicionado ao código descreve uma versão da fresa com passo um pouco mais fechado do que o do seu projeto básico
Todas as ferramentas de fresamento
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
Vida útil da Sandvik Coromant
Vida útil da Sandvik Coromant Acreditamos em moldar o futuro juntos. Orientados... chevron_right
Centros Sandvik Coromant
Por que uma visita a um de nossos centros Sandvik Coromant pode ser um bom investimento Centros... chevron_right
A mais nova broca da Sandvik Coromant oferece níveis mais altos de confiabilidade e desempenho em materiais aeroespaciais
A mais nova broca da Sandvik Coromant oferece níveis mais altos de confiabilidade... chevron_right
O Fórum Econômico Mundial reconhece a fábrica da Sandvik Coromant como uma avançada instalação da Indústria 4.0
O Fórum Econômico Mundial reconhece a fábrica da Sandvik Coromant como uma avançada... chevron_right
