

Milling surface generation
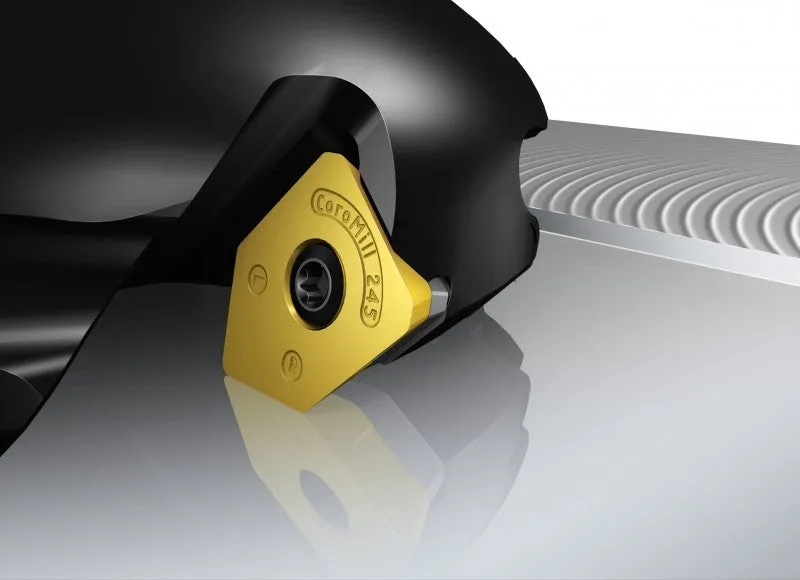
A geração da superfície de fresamento pode ser axial, radial ou esculpida, dependendo do tipo de ferramenta que você está usando e do processo que estamos seguindo.
Superfície gerada axialmente
O acabamento superficial gerado replicará o formato do fundo da pastilha. Uma pastilha com raio de canto (RE) gerará cúspides. O tamanho das cúspides depende do raio e do avanço.
Pastilhas com uma fase paralela (BS) são capazes de produzir uma superfície plana. Dependendo da tolerância axial e do batimento radial da fresa, a pastilha na posição mais baixa criará o acabamento superficial de fresamento.
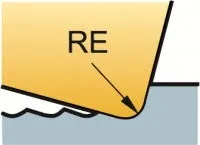
Raio de canto (RE)
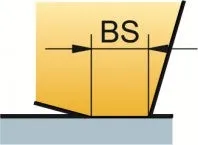
Fase paralela (BS)
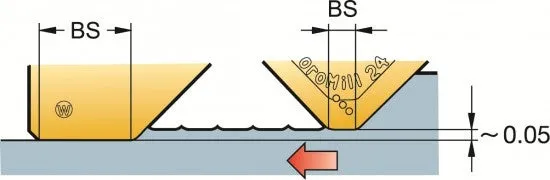
Para gerar o melhor acabamento superficial no fresamento, é importante assegurar que o avanço por rotação (fn = fz x zn) seja menor que 80% da BS.
À medida que o diâmetro da fresa aumenta (e para fresas de passo extra fino), o número de dentes, bem como o avanço por rotação, aumentam, exigindo uma BS maior. Assim que o avanço por rotação exceder a largura dessa fase, o batimento axial da fresa afetará o acabamento superficial.
Para obter o melhor acabamento superficial no fresamento, use:
- Pastilhas Wiper ou pastilhas para fresamento com BS pelo menos 25% maior que fn
- Pastilhas de cermet para acabamento espelhado
- Fluido de corte para evitar arraste
Pastilhas Wiper
Wiper, ou fase paralela longa, permite o acabamento em diâmetros maiores. A Wiper é posicionada abaixo das pastilhas standard, garantindo que esta seja a pastilha geradora da superfície. O fn máx. não deve exceder 80% da BS.
Pastilhas redondas
Pastilhas redondas, ou pastilhas com um grande raio de canto, são extremamente produtivas, mas não geram uma superfície de alta qualidade. Quanto maior o diâmetro da fresa, pior o acabamento superficial.
Superfície gerada radialmente
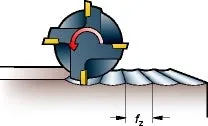
Ao usar uma fresa de topo, uma fresa para ombro ou uma fresa de disco e facear, é gerada uma superfície radial. Em uma superfície gerada radialmente, é a lateral da ferramenta que gera o perfil.
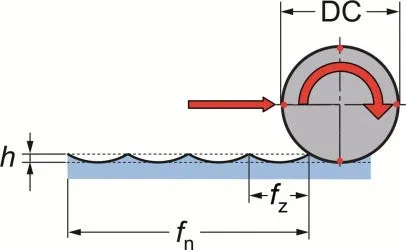
Cada dente produz uma cúspide (h), em que a largura da cúspide é igual ao avanço por dente, fz, e a profundidade da cúspide é determinada pela relação entre o diâmetro da fresa e fz. O tamanho teórico da cúspide gerada é mínimo.
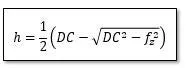
Geração de superfícies esculpidas
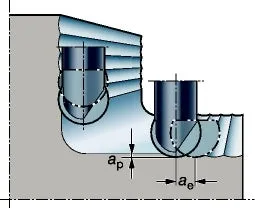
Ao usar uma fresa de topo com ponta esférica, é gerada uma superfície esculpida.
Todas as ferramentas de fresamento
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
Fabricação de engrenagens
Fabricação de engrenagens Introdução A fabricação de engrenagens é um processo... chevron_right
Engrenagens
Soluções de ferramentas para usinagem de engrenagens Engrenagens Existem muitas... chevron_right
Engrenagens e estrias
Engrenagens e estrias Engrenagens Alcançar as tolerâncias estreitas das engrenagens... chevron_right
CoroMill® 162
CoroMill 162 CoroMill 162 Fresamento de engrenagens com fresas de precisão CoroMill 162,... chevron_right
