

Como alargar um furo
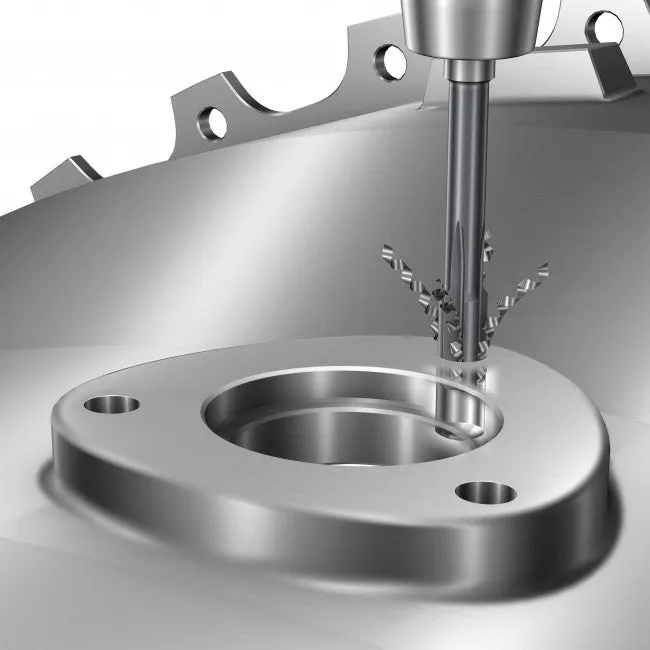
Ao alargar um furo, é importante considerar as seguintes recomendações.
Remoção de sobremetal
A remoção de sobremetal recomendada em operações de alargamento depende do material da aplicação e do acabamento superficial do furo pré-usinado. Orientações gerais sobre a quantidade de material a ser deixada para alargamento são mostradas nas tabelas a seguir.
| Ø, mm | ||||||
| Material | 1-3 | 3-5 | 5.1-10 | 10.1-20 | 20.1-30 | >30 |
| P1 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 |
| P2 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| P3 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| P4 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 |
| P5 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| M1 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| M2 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| M3 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| K1 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.3 | 0.3 | 0.5 |
| K2 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 |
| K3 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.3 | 0.4 | 0.5 |
| K4 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.3 | 0.4 | 0.5 |
| K5 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.3 | 0.4 | 0.5 |
| N1.1 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 | 0.5 |
| N1.2 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 | 0.5 |
| N1.3 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 | 0.5 |
| N1.4 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 | 0.5 |
| N2 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 | 0.5 |
| N3.1 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.2-0.3 | 0.3 | 0.5 |
| N3.2 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.2-0.3 | 0.3 | 0.3-0.4 |
| N3.3 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.2-0.3 | 0.3 | 0.3-0.4 |
| N3.4 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.2-0.3 | 0.3 | 0.3-0.4 |
| N4 | 0.1-0.2 | 0.1-0.2 | 0.2-0.3 | 0.2-0.3 | 0.3 | 0.3-0.4 |
| S1 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2-0.3 | 0.3-0.4 | 0.4-0.5 |
| S2 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| S3 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| S4 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2-0.3 | 0.3-0.4 | 0.3-0.4 |
| S5 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2-0.3 | 0.3-0.4 | 0.3-0.4 |
| S6 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2-0.3 | 0.3-0.4 | 0.3-0.4 |
| H1 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| H2 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| H3 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
| H4 | 0.1-0.2 | 0.1-0.2 | 0.2 | 0.2 | 0.3 | 0.3-0.4 |
Montagem da peça
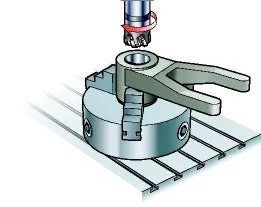
- Certifique-se de que a peça a ser alargada esteja suficientemente fixada
- Para furos passantes, certifique-se de que haja espaço para o escoamento dos cavacos
- Ao alargar componentes de parede fina, certifique-se de que a força de fixação seja uniforme ao redor do componente
Fluido de corte para alargamento
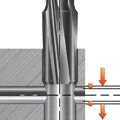
A principal tarefa do fluido de corte é fornecer refrigerante diretamente à zona de corte, resultando em maior vida útil da ferramenta e bom escoamento de cavacos.
- Para alargadores de metal duro integral, a refrigeração interna é axial para alargadores de canal reto e lateral para alargadores de canal helicoidal
- O uso de emulsão como fluido de corte geralmente resulta em maior vida útil da ferramenta do que o uso de óleo
- Recomenda-se uma pressão de 15 bar
- O aumento da pressão do refrigerante pode ter um efeito positivo no controle de cavacos e na quebra de cavacos
Canal helicoidal – refrigerante lateral
Canal reto – refrigerante axial
Posição do alargador
O descentramento entre o furo pré-usinado e o alargador deve ser o menor possível para evitar vibrações.
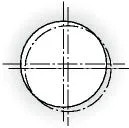
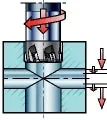
Cortes interrompidos
Os alargadores geralmente podem ser usados para usinar:
- Furos transversais com diâmetro menor que 2 mm (0,079 pol.) se o diâmetro da cabeça do alargador for menor que 22 mm (0,866 pol.)
- Furos transversais com diâmetro menor que 3 mm (0,118 pol.) se o diâmetro da cabeça do alargador for 22 mm (0,866 pol.) ou maior
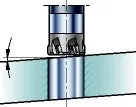
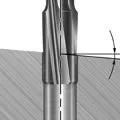
Alargamento de uma superfície angular ou inclinada
Ao alargar superfícies angulares ou inclinadas com um alargador:
- O ângulo máximo recomendado na entrada é de 5 graus
- Sempre se certifique de minimizar o batimento
- Consulte um especialista técnico ao usar alargadores de metal duro integral
Alargamento de um furo pré-usinado
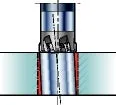
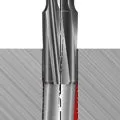
Não se deve esperar que o alargamento corrija erros de posicionamento ou de retidão do furo pré-usinado.
- A retidão de um furo pré-usinado deve ser menor que 0,05 mm (0,002 pol.)
- Certifique-se de que o diâmetro do furo pré-usinado permita as profundidades de corte radiais recomendadas
Torneamento de roscas
Torneamento de roscas O torneamento de roscas é uma operação exigente em que pode... chevron_right
Como escolher a pastilha para torneamento de roscas e o calço
Como escolher a pastilha de torneamento de roscas e o calço Ao escolher a pastilha... chevron_right
Torneamento de roscas
Torneamento de roscas STP1-TPT-SS12-01 Destaques Software CoroPlus Tool Path para... chevron_right
Dicas de aplicação para torneamento de roscas
Dicas de aplicação para torneamento de roscas Um problema comum no torneamento de... chevron_right
