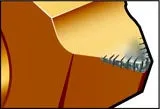
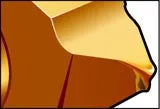
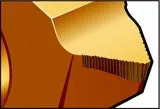
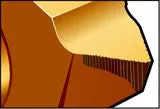
A observação cuidadosa da pastilha/aresta de corte após a usinagem pode ajudar a otimizar os resultados relativos à vida útil da ferramenta e à qualidade da rosca. Use esta lista de causas e soluções para diferentes tipos de desgaste da pastilha como referência para um fresamento de roscas bem-sucedido.
A parte da aresta de corte que não está em corte é danificada pelo martelamento de cavacos, levando a uma superfície insatisfatória e desgaste excessivo do flanco
Aumente a velocidade de corte
Reduza o avanço no início do corte
Melhore a estabilidade
Aumente o número de passes
Use uma pastilha de perfil completo
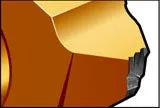
Acabamento superficial insatisfatório e microlascas na aresta de corte quando a aresta postiça é removida.
A temperatura da zona de corte é muito baixa
Material muito aderente, como aço de baixo carbono, aços inoxidáveis e alumínio
Aumente a velocidade de corte ou o avanço
Use névoa de óleo ou fluido de corte
Desgaste excessivo causando enfraquecimento da aresta
Ruptura da aresta de corte na aresta de saída, levando a um acabamento superficial insatisfatório
Reduza a velocidade para diminuir a temperatura
Reduza o avanço
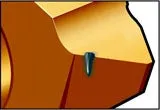
Variações de temperatura devido a variações no fornecimento de fluido de corte ou usinagem intermitente, levando a pequenas trincas perpendiculares à aresta de corte, microlascamento da pastilha e acabamento superficial insatisfatório
Aplique fluido de corte em grandes quantidades ou não o aplique
Reduza a velocidade de corte
Deformação plástica da aresta, depressão ou impressão de flanco, levando a controle de cavacos insatisfatório, acabamento superficial insatisfatório e quebra da pastilha.
Temperatura e pressão de corte muito altas
Reduza a velocidade de corte
Reduza o avanço
Desgaste rápido causando acabamento superficial de má qualidade ou fora da tolerância.
A parte da aresta de corte que não está em corte é danificada pelo martelamento de cavacos, levando a uma superfície insatisfatória e desgaste excessivo do flanco
Aumente a velocidade de corte
Reduza o avanço no início do corte
Melhore a estabilidade
Aumente o número de passes
Use uma pastilha de perfil completo
Desgaste excessivo resultando em vida útil curta da ferramenta, formação de rebarbas na peça, acabamento superficial insatisfatório, geração de calor e ruído excessivo.
Vibração
Recorte de cavacos
Formação de rebarbas na peça
Acabamento superficial insatisfatório
Geração de calor
Ruído excessivo
Aumente o avanço, fz
Reduza a velocidade
Use o fresamento concordante
Escoe os cavacos de forma eficiente usando ar comprimido
Verifique os dados de corte recomendados
Desgaste irregular resultando em danos nos cantos, vida útil curta da ferramenta, acabamento superficial ruim e alto nível de ruído.
Batimento radial da ferramenta
Vibração
Vida útil curta da ferramenta
Acabamento superficial insatisfatório
Alto nível de ruído
Forças radiais muito altas
Verifique o mandril e a pinça
Minimize o balanço da ferramenta
Menos dentes em corte
Divida a profundidade de corte axial, ap, em mais de um passe
Reduza o avanço, fz
Reduza a velocidade de corte, vc
A usinagem em alta velocidade requer passes rasos
Melhore a fixação da ferramenta e da peça
Fixação fraca
Balanço da ferramenta muito longo
Verifique a fixação da peça e da ferramenta
Minimize o balanço
Verifique o batimento radial do porta-ferramenta
Escolha uma ferramenta com menos dentes
Aumente o número de passes
Aumente o avanço por dente
Reduza a velocidade de corte
Use o fresamento ascendente no acabamento
Escoamento de cavacos insuficiente
Use ar comprimido ou grande quantidade de fluido de corte, preferencialmente através da ferramenta
Reduza o avanço por dente
Aumente o número de passes
Usinagem de materiais encruáveis
Peças com camada superficial e carepa
Reduza a velocidade de corte
Selecione uma classe mais tenaz
Aumente a velocidade de corte
A rotação da máquina é muito baixa
Reduza a velocidade de corte antes da velocidade da mesa
Use uma fresa menor e aumente o número de passes
Forças de corte muito altas
Reduza o comprimento da ferramenta
Use o fresamento discordante
Reduza o avanço
Aumente o número de passes
Use pastilha de uma única fileira
Escoamento de cavacos ruim
Carga muito grande
Instabilidade
Use ar comprimido, emulsão ou refrigeração interna