

Dicas de aplicação para torneamento de roscas
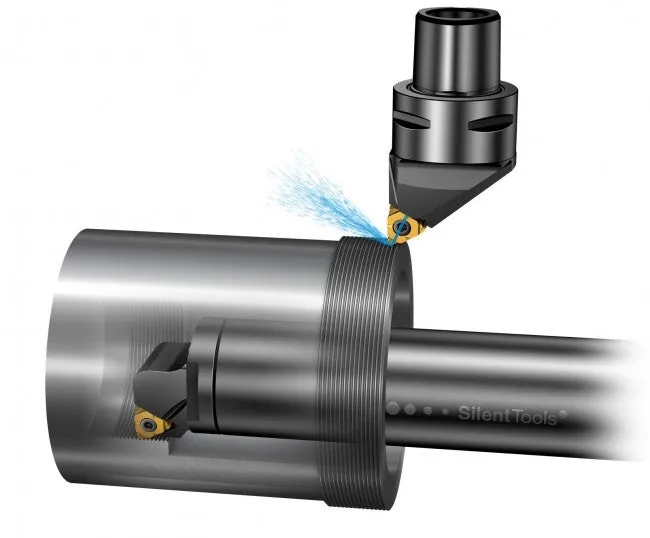
Um problema comum no torneamento de roscas é que os cavacos se enrolam ao redor de robôs, mandris, ferramentas e componentes. Os cavacos também podem ficar presos em transportadores, causando danos e perda de tempo produtivo de usinagem. O controle eficaz de cavacos é a chave para boa qualidade da peça no torneamento de roscas. Siga nossas dicas de aplicação para torneamento de roscas para obter bom controle de cavacos e longa vida útil da ferramenta.
OsciThread™
Use o método OsciThread™ para obter o melhor controle de cavacos possível. Este método permite movimentos de oscilação da ferramenta, proporcionando cortes interrompidos em todas as passagens, exceto na última. Ele oferece o mais alto controle de processo e qualidade da peça.
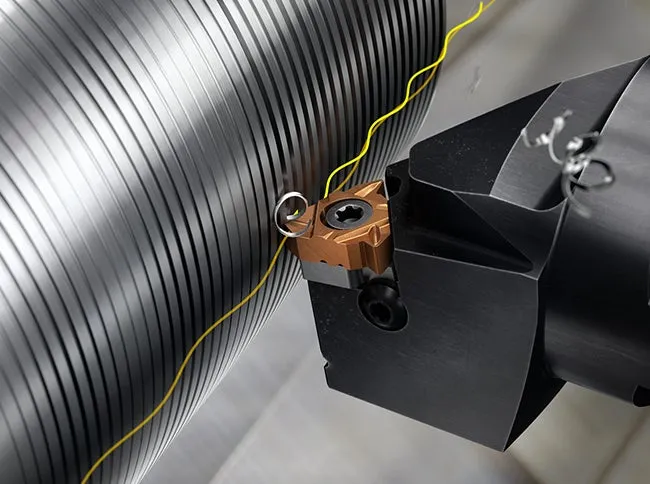
Avanço de flanco modificado
Para aplicações convencionais de torneamento de roscas, use o avanço de flanco modificado para obter o melhor controle de cavacos. O avanço de flanco modificado permite que a rosca seja tratada de forma mais semelhante a uma operação de torneamento normal. Ele proporciona um processo controlado, produz menos problemas com cavacos e, consequentemente, oferece vida útil previsível da ferramenta e maior qualidade da rosca.
Avanço de flanco oposto
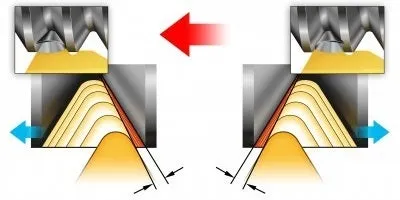
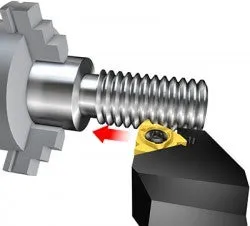
Com o avanço de flanco oposto, a pastilha pode cortar usando o flanco traseiro (flanco oposto), o que significa que o cavaco pode ser direcionado para o sentido correto. Isso é importante para operações de torneamento de roscas internas, especialmente na usinagem de furos cegos. Use esse método para usinagem contínua e sem problemas, sem paradas não planejadas.
| Avanço lateral modificado padrão | Direção de avanço | Avanço lateral oposto | Avanço lateral oposto |
 |
 |
||
| Direção dos cavacos | Direção dos cavacos | ||
Fluido de corte e refrigerante
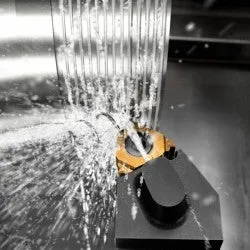
Fluido de corte e ferramentas com refrigeração de precisão são recomendados para controle otimizado de cavacos e evacuação de cavacos. A refrigeração de precisão tem as seguintes vantagens no torneamento de roscas:
- Temperatura controlada na aresta de corte
- Boa evacuação de cavacos
- Controle de cavacos aprimorado
Quando o refrigerante externo é aplicado, muitas vezes apenas uma pequena quantidade de refrigerante entra na rosca e, portanto, muito pouco do refrigerante terá efeito.
Com o refrigerante interno, o jato de refrigerante alcança a aresta de corte mesmo em roscas profundas. O refrigerante reduz efetivamente a temperatura, o que:
- Permite o uso de dados de corte mais altos ou de uma classe mais tenaz
- Melhora o controle de cavacos e o acabamento superficial
Uma temperatura mais baixa pode reduzir o desgaste da pastilha, por exemplo, o desgaste de flanco e a deformação plástica, e assim prolongar a vida útil da ferramenta. No entanto, temperatura muito baixa reduzirá a vida útil da ferramenta, uma vez que diminuir demais a temperatura em materiais aderentes, por exemplo, aço inoxidável, levará à aresta postiça (BUE).
Torneamento de rosca
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
Verificação do diâmetro
Certifique-se de que o diâmetro da peça esteja de acordo com as especificações antes do torneamento da rosca.
- Com um diâmetro muito grande no caso de rosqueamento externo ou muito pequeno no caso de rosqueamento interno, o primeiro corte será muito grande e pode causar a quebra da pastilha.
- Com um diâmetro muito pequeno no caso de rosqueamento externo ou muito grande no caso de rosqueamento interno, um diâmetro de rosca incorreto pode ser gerado.
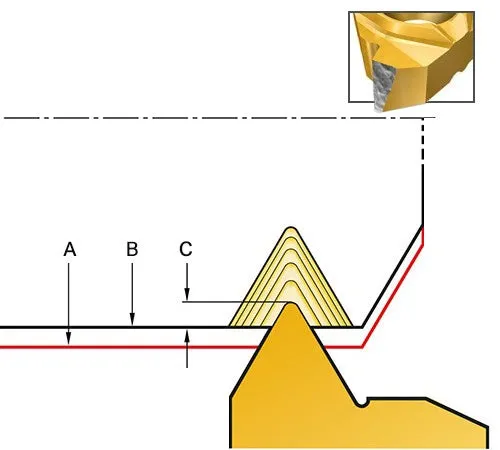
A: Diâmetro torneado muito grande para rosca externa
B: Diâmetro correto da rosca externa
C: Primeiro passe gerado pelo ciclo de rosqueamento
Vida útil da ferramenta
Uma observação cuidadosa da pastilha após a operação de rosqueamento permitirá que você obtenha resultados ideais em relação à vida útil da ferramenta, à velocidade de corte e à qualidade da rosca.
Os dois principais parâmetros de usinagem, que afetam a vida útil da ferramenta, são a penetração e a velocidade. O aumento de qualquer um desses parâmetros diminuirá o tempo de corte por peça, mas também aumentará a temperatura. Uma temperatura muito alta diminuirá a vida útil da ferramenta.
Para encontrar a vida útil ideal da ferramenta, é mais vantajoso primeiro otimizar a penetração/espessura do cavaco. Ao aumentar a penetração/espessura do cavaco, o aumento da temperatura é menor do que ao aumentar a velocidade de corte. Por outro lado, uma espessura de cavaco muito grande pode sobrecarregar a pastilha.
Use refrigerante para reduzir a temperatura. A refrigeração de precisão tem o maior efeito.
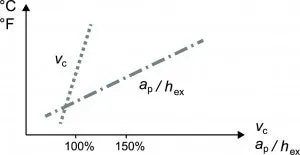
Impacto na temperatura ao aumentar a velocidade de corte e a penetração
| Penetração, ap |
|
|
| Velocidade de corte,vc |
|
|
Espessura do cavaco
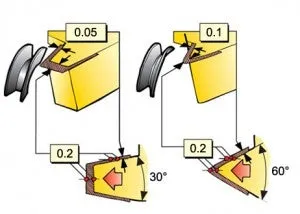
Ao usinar materiais encruáveis, evite pequenas profundidades de corte e, consequentemente, cortar na camada encruada.
Se o corte radial for de 0,2 mm (0,008 pol.), a espessura do cavaco nos flancos será:
- 0,05 mm (0,002 pol.) com um perfil de 30°
- 0,1 mm (0,004 pol.) com um perfil de 60°
Torneamento de rosca
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
Raio de ponta da pastilha e vida útil da ferramenta
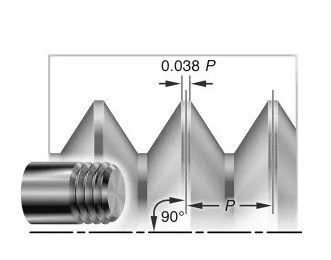
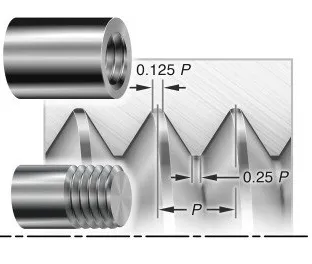
O raio de ponta é o ponto mais pequeno da pastilha e o mais sujeito a quebra sob a pressão extrema de uma operação de torneamento de roscas.
Os raios de ponta diferem consideravelmente entre os diferentes tipos de pastilha, e deve-se considerar a velocidade de corte e o número de passes a fim de otimizar o desempenho e a segurança de usinagem.
As pastilhas de perfil de rosca NPT e NPTF têm os menores raios de ponta dentro da gama standard. Para desempenho otimizado, aumente o número de passes e reduza a velocidade de corte.
A pastilha interna tem um raio de ponta significativamente menor do que a pastilha externa.
Pré-usinagem com uma ferramenta de torneamento
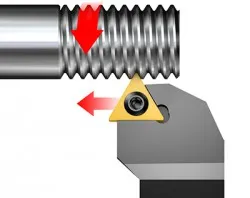
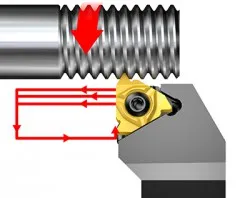
Tanto a produtividade quanto a vida útil da ferramenta podem ser melhoradas com a pré-usinagem da rosca usando uma ferramenta de torneamento com uma pastilha de 55° ou 60° antes que o passe de acabamento seja feito com uma ferramenta de rosqueamento.
Ao usinar roscas com raízes e cristas de pequeno raio, uma pré-usinagem semelhante também pode ser aplicada por meio de rosqueamento de desbaste usando uma pastilha com o mesmo ângulo, mas com raio de ponta maior. É então deixada uma sobremetal para que os passes de acabamento restantes sejam usinados com a pastilha de torneamento de roscas.
Rebarbação
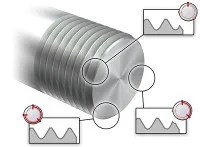
Rebarbação do início da rosca
Se aparecerem rebarbas, elas tendem a se formar no início da rosca antes que a pastilha crie o perfil completo. Essas rebarbas podem causar problemas e devem ser removidas, especialmente na indústria hidráulica e de processamento de alimentos, onde as exigências de tolerância e qualidade são altas.
As rebarbas aparecem com mais frequência em aços inoxidáveis difíceis e materiais duplex.
A rebarbação da rosca é obtida com ferramentas de torneamento padrão. É importante considerar o posicionamento correto da pastilha de rebarbação em relação à rosca, ao passo e ao ciclo de rosqueamento.
Como rebarbar uma rosca
- Use um ciclo de rosqueamento padrão com os dados de penetração recomendados. A ferramenta deve sair da rosca em um ângulo de 45°
- Use o mesmo programa de rosqueamento, com a mesma velocidade de corte e uma pastilha de corte e canal na metade do número de passes. Programe o comprimento de rebarbação antes da saída de 45° para 1 x passo e meça o ponto zero de acordo com as instruções de ajuste abaixo
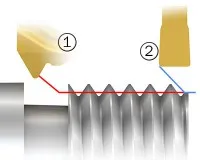
Instruções de ajuste
- Ajuste o ponto zero da pastilha de rosqueamento
- Meça o ponto zero na pastilha de corte e canal
- Desloque a pastilha de corte e canal com a distância
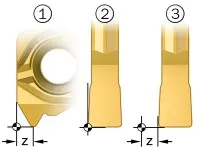
Rebarbação do diâmetro da rosca
Ao tornear uma rosca com uma pastilha com perfil em V, muitas vezes é criada uma rebarba na crista da rosca. Para uma rosca de alta qualidade, essa rebarba precisa ser removida.
Rosca multi-início
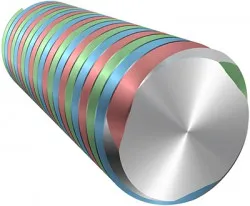
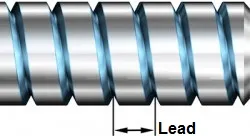
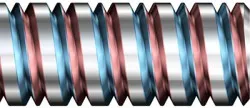
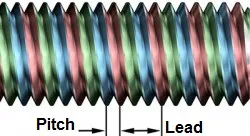
Roscas com dois ou mais canais de rosca paralelos requerem dois ou mais inícios. O avanço desse tipo de rosca será então duas vezes maior do que o de um parafuso de início único.
O avanço aumenta em relação ao passo por um múltiplo igual ao número de inícios:
- Rosca de início único - avanço e passo são iguais
- Rosca de início duplo - o avanço é o dobro do passo
- Rosca de início triplo - o avanço é três vezes o passo etc.
Para produzir uma rosca multi-início, faça um único canal de rosca com um número de passes, seguido do segundo canal de rosca com um número de passes e, em seguida, do terceiro canal de rosca com um número de passes.
É importante selecionar o calço correto. Use o valor do avanço para calcular o ângulo de inclinação correto (ângulo de hélice) e selecione o calço de acordo. Consulte a seção: Como escolher a pastilha de torneamento de roscas e o calço.
Ajuste do porta-ferramenta externo
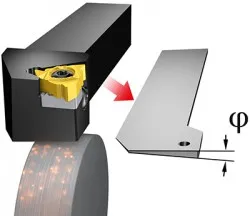
Com o passo duas vezes maior, três vezes maior e assim por diante, há uma mudança drástica no ângulo de avanço que, em casos extremos, não é coberta pela gama de calços. Para esses casos extremos, o porta-ferramenta externo pode ser fresado/retificado na direção do ângulo de avanço.
- Não reifique os calços. Isso afetará a estabilidade de todo o sistema
- Calcule o ângulo de avanço φ (ângulo de hélice) e encomende um porta-ferramenta especial
- Se um passo grande for aplicado em um diâmetro pequeno, o ângulo de avanço será grande
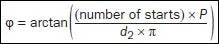
Torneamento de rosca
Explore a variedade chevron_right
Não tem certeza de qual ferramenta escolher?
Veja nossa seleção de ferramentas recomendadas e dados de corte chevron_right
Quer saber mais sobre os fundamentos básicos da usinagem?
Registre-se gratuitamente em nosso programa de e-learning chevron_right
