 close
- Produtoschevron_right
- Aprendizadochevron_right
- Soluções de manufaturachevron_right
- Suportechevron_right


CoroMill® MS20
Fresamento de cantos redefinido
- Operações seguras graças aos altos níveis de repetibilidade e previsibilidade, tornando possível a usinagem automatizada
- A interface robusta e confiável permite uma usinagem segura e sem problemas
- Excelente controle dimensional e acabamento superficial de alto nível, devido à alta precisão do conceito
- O baixo consumo geral de ferramentas significa maior relação custo-benefício e um negócio mais sustentável

Operação(ões)
Fresamento de cantos a 90°, Faceamento, Fresamento - ranhuramento, canal e usinagem em rampa, PerfuraçãoTipo de ferramenta
Indexável.Faixa de diâmetro.
15,88–84 mmMaterial(is) da peça
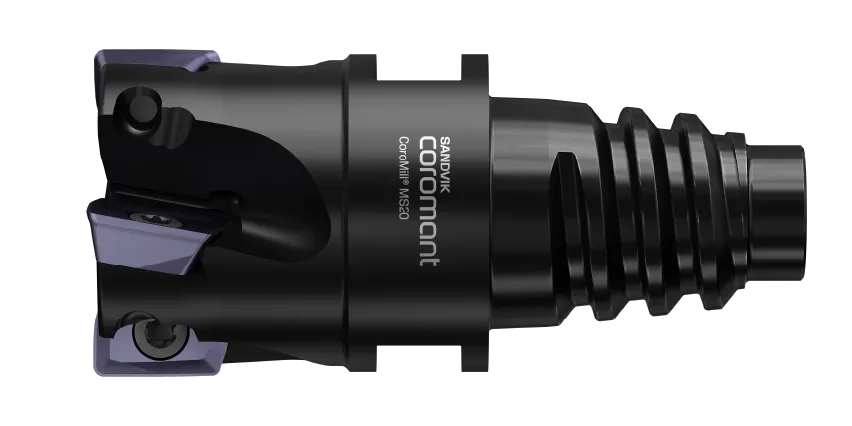
Verdadeira versatilidade - o poder do conceito de duas arestas
Por que escolher uma fresa com duas arestas em vez de uma fresa multiaresta? Embora fresas multiarestas sejam excelentes em tarefas específicas, a fresa de duas arestas oferece maior versatilidade, tornando-se a escolha mais inteligente para uso geral.
A CoroMill® MS20 lida com todos os tipos de fresamento de cantos com facilidade e vai além, permitindo faceamento, usinagem em rampa, interpolação helicoidal e fresamento de canais em cheio.
Ao combinar várias operações em uma única fresa, economiza-se tempo e reduz-se o custo — tudo isso promovendo um negócio mais sustentável.

Excelência sem igual
Você não precisa abrir mão de nada quando se trata de fresamento de cantos. Se você prioriza a usinagem segura e sem problemas, a alta produtividade ou o aumento da relação custo-benefício, o novo conceito de fresamento de cantos da CoroMill® MS20 tem tudo o que você precisa.

Uma potência confiável
A CoroMill® MS20 conta com uma fresa robusta e uma interface confiável, oferecendo confiabilidade, previsibilidade e segurança superiores — sem nunca sacrificar o desempenho.

Perfeição de duas arestas
As pastilhas de dupla aresta oferecem geometrias otimizadas para aplicações ISO P, ISO M e ISO S, garantindo desempenho superior e vida útil prolongada da ferramenta.
GC1230, o novo padrão em fresamento de aço
A classe GC1230 é uma inovação no fresamento de aço, combinando duas qualidades raramente alcançadas: tenacidade excepcional da aresta e resistência ao desgaste impressionante.
Esse desempenho é viabilizado pela inovadora cobertura nano-multicamadas produzida com a reconhecida tecnologia do processo de cobertura PVD Zertivo®, proporcionando durabilidade e consistência em cada aplicação.
Se o objetivo é prolongar a vida útil da ferramenta, aumentar a produtividade ou tornar o processo de usinagem mais sustentável, a GC1230 garante desempenho em cada corte.
Demonstração: CoroMill® MS20 em ISO P
Veja a CoroMill® MS20 realizar desbaste e acabamento em fresamento de cantos em ISO P com potência e precisão.
Artigo
Obtenha informações sobre as complexidades do fresamento de cantos e saiba como a CoroMill® MS20 resolve esses desafios. chevron_right
Demonstração: CoroMill® MS20 em ISO M e ISO S
CoroMill® MS20 para aplicações de desbaste e acabamento em fresamento de cantos, em ISO M e ISO S. Veja do que ela é capaz assistindo-a em operação.
Filme de caso do cliente
Nosso parceiro de canal ERGG e o cliente OMC compartilham suas experiências ao utilizar o CoroMill® MS20, nosso conceito de fresamento de duas arestas preferido.
Além da superfície
O destaque é a CoroMill® MS20, uma das melhores opções para obter usinagem segura e sem problemas, alta produtividade ou maior relação custo-benefício.
Casos de sucesso comprovados
+144%
Em uma aplicação de peça para geração de energia, alcançamos um aumento de 144% na produtividade usando a CoroMill® MS20. Ao otimizar os parâmetros de corte e introduzir uma profundidade de corte variável, minimizou-se efetivamente o desgaste por entalhe e obteve-se o dobro da vida útil da ferramenta e uma redução de 63% no tempo de ciclo.
-57%
Um cliente que fazia usinagem de ISO P e enfrentava dificuldades com um set-up fraco e quebras frequentes de pastilhas recorreu à CoroMill® MS20. Graças à sua excelente segurança de aresta e ao padrão de desgaste previsível, a ferramenta proporcionou maior estabilidade do processo, 175% mais vida útil da ferramenta e uma redução de 57% no tempo de ciclo.
+28%
Substituindo as duas, uma fresa de topo de metal duro inteiriço e uma fresa de alto avanço, a CoroMill® MS20 oferece uma solução mais segura e econômica em uma aplicação em ISO P. Ao realizar a usinagem em contorno da característica com uma única ferramenta, reduz-se o tempo de ciclo e aumenta-se a produtividade em 28%, mantendo a qualidade superficial.
Linha de produtos

Fresa
- Faixa de diâmetros: 15,8–84 mm (equivalente em polegadas)
- Interface da fresa: haste cilíndrica, Coromant® EH, MSSC, árvore, Coromant Capto® e Weldon (métrica e polegada)
- Haste cilíndrica com amortecedor integrado Silent Tools®: 20, 25 e 32 mm
- Ângulo de posição (KAPR): 90° reais
- Refrigeração interna
- Recurso de usinagem em rampa
- Família CAPP: M253

Pastilhas para ISO P
- Tamanho da pastilha: IC10
- Geometrias: M-M20, M-M30 e M-M50
- Classes: GC1010, GC1230, GC4330, GC4340 e CT530
- Raios de canto: 0,2, 0,4, 0,8, 1,2, 1,6, 2,0, 2,4 e 3,1
- Ângulo de posição: 90º reais
- Profundidade de corte máxima: 9 mm (0,354 pol.)
- Profundidade de corte recomendada: 4 mm (0,157 pol.)

Pastilhas para ISO M e S
- Tamanho da pastilha: IC10
- Geometrias: E-L50, M-M20 e M-M30
- Classes: GC1040, GC2040, S30T and S40T
- Raios de canto: 0,2, 0,4, 0,8, 1,2, 1,6, 2,0, 2,4 e 3,1
- Ângulo de posição: 90º reais
- Profundidade de corte máxima: 9 mm (0,354 pol.)
- Profundidade de corte recomendada: 4 mm (0,157 pol.)
Start by selecting one or more products
Comece selecionando um ou mais produtos
Histórias de sucesso
Caso do cliente
Segmento da indústria: engenharia geral
Peça: bloco de suspensão interno
Material: P1.1.Z.AN (S355J2), HB140–180, aço doce
Operação: perfis cortados a oxicorte
Máquina: Mazak Vertical Smart 530C BT40
 |  | |
| Concorrente | Sandvik Coromant | |
| Ferramenta | - | MS20-R050Q22-10M |
| Pastilha | - | MS20-10T308M-M30 1230 |
| DCX, mm (pol.)/ zn | 50 (1,97) / 5 | 50 (1,968) / 7 |
| vc, m/min (pés/min) | 138 (453) | 200 (656) |
| n, rpm | 879 | 1273 |
| fz, mm/z (pol./z) | 0,44 (0,017) | 0,30 (0,012) |
| vf, mm/min (pol./min) | 1944 (76,5) | 2674 (105) |
| ap, mm (pol.) | 1 (0,039) × 10 passes | 1 (0,039) × 10 passes |
| ae, mm (pol.) | 41 (1,61) | 41 (1,61) |
| Tempo de corte/comp | 140 s | 101 s |
| Vida útil da ferramenta por aresta | 55–60 peças | 101 peças |
Resultados
+26%
Produtividade
+46%
Vida útil da ferramenta
O cliente enfrentou formação excessiva de rebarbas que exigia esmerilhar manualmente com frequência, especialmente após a usinagem de 30 peças.
Com a CoroMill® MS20, as rebarbas foram significativamente reduzidas, diminuindo a rebarbação manual. Apesar de ter apenas 2 arestas em comparação com as 8 anteriores, a vida útil da ferramenta permaneceu excelente.
Caso do cliente
Segmento da indústria: aeroespacial
Peça: peça aeroespacial
Material: Ti S4.3.Z.AN (TC11, HRC28–32)
Operação: faceamento em desbaste e fresamento de cantos (com refrigeração)
Máquina: BMEI BM100 (BT40)
Resultados
82%
Produtividade
180%
Vida útil da ferramenta
Em comparação com a solução existente, a CoroMill® MS20 apresentou um aumento impressionante de 82% na produtividade e uma vida útil da ferramenta 180% maior.
Maior produtividade resultando em 2985 kWh de economia de energia e 1,2 tonelada métrica a menos de emissão de CO2 por ano.
Como usar
Geometrias das pastilhas
ISO P
M-M20
Geometria diretamente prensada
- Geometria de corte leve para aplicações de semiacabamento e desbaste com estabilidade limitada
- Boa segurança na aresta e usinagem sem problemas em longos balanços para evitar vibrações
- Características de desgaste previsível e gradual
- Geometria de primeira escolha para aço baixo teor de carbono com características de cavaco relativamente longos
- Melhor desempenho a ser alcançado junto com classes PVD

M-M30
Geometria diretamente prensada
- Geometria de primeira escolha para todas as aplicações em ISO P
- Raio forte para maior segurança ao redor do canto
- Maior taxa de remoção de metal em aplicações estáveis de fresamento de cantos
- Desgaste controlado no raio, garantindo melhor desempenho em aplicações de abertura de bolsões e usinagem em contorno (ae ≤ 25%)

M-M50
Geometria diretamente prensada
- Primeira escolha para aplicações de desbaste médio e pesado
- Raio forte para maior segurança ao redor do canto com as forças de corte mais altas
- Maior taxa de remoção de metal em aplicações estáveis, especialmente no faceamento
- Melhor desempenho a ser alcançado junto com classes CVD

ISO M e S
E-L50
Geometria periférica retificada
- Geometria otimizada para aplicações de fresamento de cantos e abertura de bolsões em titânio
- Corte leve
- A maior tolerância garante melhor qualidade das peças e maior vida útil da pastilha
- Regula a formação e o escoamento de cavacos em materiais que formam cavacos longos e pastosos
- Características de desgaste previsível e gradual

M-M20
Geometria diretamente prensada
- Geometria otimizada para materiais em aço inoxidável austenítico e todas as áreas de aplicação, especialmente para fresamento de cantos
- Geometria de corte leve para aço inoxidável duplex e Inconel
- Boa segurança na aresta e usinagem sem problemas em longos balanços
- Características de desgaste previsível e gradual

M-M30
Geometria diretamente prensada
- Primeira escolha para aplicações médias e pesadas em aço inoxidável duplex e Inconel
- Raio forte para maior segurança ao redor do canto
- Taxa de remoção de metal mais alta em aplicações estáveis
- Desgaste controlado no raio assegurando melhor desempenho em aplicações de abertura de bolsões e usinagem em contorno (ae ≤ 25%) em ISO S e ISO M
Recomendações de parâmetros de corte
Recomendações para hex
| Área ISO | Classes | hex, mm (pol.) | hex, mm (pol.) | hex, mm (pol.) | hex, mm (pol.) |
| | | E-L50 | M-M20 | M-M30 | M-M50 |
| P2.1.Z.AN | 1230, 4330, 4340, 530 | 0,08 (0,05–0,1) (0,003 (0,002–0,004)) | 0,12 (0,08–0,15) (0,0047 (0,003–0,006)) | 0,15 (0,1–0,2) (0,006 (0,004–0,008)) | |
| K2.2.C.UT | 1010, 4330 | 0,08 (0,05–0,1) (0,003 (0,002–0,004)) | 0,12 (0,08–0,15) (0,0047 (0,003–0,006)) | 0,15 (0,1–0,2) (0,006 (0,004–0,008)) | |
| H1.3.Z.HA | 1010 | 0,08 (0,05–0,1) (0,003 (0,002–0,004)) | 0,08 (0,05–0,1) (0,003 (0,002–0,004)) | ||
| M1.0.Z.AQ (1.4404/316L) | 1040, 2040 | 0,1 (0,05–0,15) (0,004 (0,002–0,006)) | 0,1 (0,08–0,15) (0,004 (0,003–0,006)) | | |
| M3.2.Z.AQ (SAF2205) | 1040, 2040 | 0,08 (0,05–0,12) (0,003 (0,002–0,0047)) | 0,08 (0,05–0,12) (0,003 (0,002–0,0047)) | | |
| S4.2.Z.AN (TiAl6V4) | S30T | 0,1 (0,05–0,15) (0,004 (0,002–0,006)) | 0,1 (0,08–0,15) (0,004 (0,003–0,006)) | 0,13 (0,08–0,2) (0,0051 (0,003–0,008)) | |
| S2.0.Z.AG (Inconel 718) | S30T, 2040 | 0,08 (0,05–0,12) (0,003 (0,002–0,0047)) | 0,08 (0,05–0,12) (0,003 (0,002–0,0047)) | 0,1 (0,08–0,15) (0,004 (0,003–0,006)) |
Velocidade de corte
| Material | Classe | vc, m/min | vc pés/min |
| P2.1.Z.AN | 1230 | 325 (220–365) | 1066 (722–1198) |
| 4330 | 310 (240–335) | 1017 (787–1099) | |
| 4340 | 260 (202–285) | 853 (663–935) | |
| 530 | 340–360 | 1115–1181 | |
| K2.2.C.UT | 1010 | 220–235 | 722–771 |
| 4330 | 205–220 | 673–720 | |
| H1.3.Z.HA | 1010 | 115–125 | 377–410 |
| M1.0.Z.AQ (1.4404 / 316L) | 1040 | 135 (115–155) | 443 (377–509) |
| 2040 | 120 (105–135) | 394 (344–443) | |
| S30T | 135 (115–155) | 443 (377–509) | |
| S40T | 210 (185–235) | 689 (607–771) | |
| M3.2.Z.AQ (SAF2205) | 1040 | 105 (90–110) | 344 (295–361) |
| 2040 | 125 (110–130) | 410 (361–427) | |
| S30T | 120 (105–130) | 394 (344–427) | |
| S40T | 120 (110–130) | 394 (361–427) | |
| S4.2.Z.AN (TiAl6V4) | 2040 | 40 (35–45) | 131 (115–148) |
| S30T | 50 (40–65) | 164 (131–213) | |
| S40T | 40 (35–45) | 131 (115–148) | |
| S2.0.Z.AG (Inconel 718) | 2040 | 35 (35–40) | 115 (115–131) |
| S30T | 35 (30–35) | 115 (98–115) | |
| S40T | 30 (25–35) | 98 (82–115) |
APMX, AZ e BS
| APMX | 9 mm (0,35 pol.) |
| Ap recomendado | 4 mm (0,16 pol.) |
| AZ | 1 mm (0,04 pol.) |
| BS (RE0.2–RE2.0) | 1,2 mm (0,047 pol.) |
| BS (RE2.4) | 1,0 mm (0,039 pol.) |
| BS (RE3.1) | 0,2 mm (0,008 pol.) |
Usinagem em rampa linear e helicoidal


| DCX, métrico | DCX, pol | RMPX (graus) | Lm, mm (pol.) | D máxm, mm (pol.) | D mín planom, mm (pol.) | D mínm, mm (pol.) |
| | ⅝" | 7,8 | 65,7 (2,85) | 30,15 (1,19) | 27,75 (1,08) | 23,75 (0,93) |
| 16 mm | | 7,7 | 66,6 (2,61) | 30,4 (1,2) | 28 (1,10) | 25 (0,97) |
| | ¾" | 5,4 | 95,2 (2,57) | 36,5 (1,44) | 34,1 (1,33) | 30,1 (1,18) |
| 20 mm | | 4,9 | 105 (4,13) | 38,4 (1,50) | 36 (1,42) | 33 (1,3) |
| 25 mm | | 3,3 | 156,1 (6,15) | 48,4 (1,91) | 46 (1,80) | 43 (1,68) |
| | 1" | 3,2 | 161 (6,34) | 46,8 (1,82) | 46,8 (1,83) | 42,8 (1,68) |
| | 1 ¼" | 2,2 | 234,3 (9,21) | 61,9 (2,44) | 59,5 (2,33) | 55,5 (2,18) |
| 32 mm | | 2,2 | 234,3 (9,21) | 62,4 (2,46) | 60 (2,35) | 57 (2,23) |
| | 1 ½" | 1,7 | 303,2 (11,94) | 72,2 (2,83) | 72,2 (2,83) | 68,2 (2,68) |
| 40 mm | | 1,6 | 322,2 (12,68) | 78,4 (3,09) | 76 (2,98) | 73 (2,86) |
| 50 mm | | 1,2 | 429,7 (16,92) | 98,4 (3,86) | 96 (3,78) | 93 (3,65) |
| | 2" | 1,2 | 429,7 (16,92) | 97,6 (3,83) | 97,6 (3,83) | 93,6 (3,68) |
| 54 mm | 1,1 | 468,8 (18,46) | 106,4 (4,19) | 104 (4,09) | 101 (3,98) | |
| 63 mm | 0,9 | 572,9 (22,56) | 124,4 (4,90) | 122 (4,80) | 119 (4,69) | |
| 2 ½" | 0,9 | 572,9 (22,56) | 125,4 (4,94) | 123 (4,84) | 120 (4,72) | |
| 66 mm | 0,8 | 644,6 (25,38) | 130,4 (5,13) | 128 (5,04) | 125 (4,92) | |
| 3" | 0,7 | 736,7 (29,00) | 151,2 (5,95) | 148,8 (5,86) | 145,8 (5,74) | |
| 80 mm | 0,7 | 736,7 (29,00) | 158,4 (6,24) | 156 (6,14) | 153 (6,02) | |
| 84 mm | 0,6 | 859,4 (33,83) | 166,4 (6,55) | 164 (6,46) | 161 (6,34) |
Fresamento em mergulho


| Área ISO | Geometria da pastilha | Máx ae, mm (pol.) | Avanço, mm/z (pol./z) |
| ISO P | M-M20 | 4 (0,157) | 0,08 (0,05–0,10) (0,003 (0,002–0,004)) |
| ISO P | M-M30, M-M50 | 4 (0,157) | 0,10 (0,05–0,12) (0,004 (0,002–0,005)) |
| ISO M | E-L50 | 4 (0,157) | 0,10 (0,08–0,15) (0,004 (0,003–0,006)) |
| ISO M | M-M20, M-M30 | 4 (0,157) | 0,08 (0,05–0,12) (0,003 (0,002–0,0004)) |
| ISO S | E-L50 | 3 (0,118) | 0,08 (0,05–0,12) (0,003 (0,002–0,0004)) |
| ISO S | M-M20, M-M30 | 3 (0,118) | 0,08 (0,05–0,12) (0,003 (0,002–0,0004)) |
Recomendações de aplicação
Profundidade de corte variável
- Para aumentar a resistência ao desgaste da pastilha, especialmente em materiais ISO M, a profundidade de corte (ap) pode ser modificada em cada passe para que o desgaste por entalhe se desenvolva mais lentamente.
- Valor da compensação para ap: 25–75% de APMX
2,5 a 6,5 mm (0,098 a 0,256 pol.) recomendada para CoroMill® MS20

Uso de raios grandes
- Um raio de canto maior da pastilha aumenta a segurança, especialmente em cantos para operações de fresamento de bolsões, assim como maiores ângulos de usinagem em rampa
- A força de corte/carga no fuso aumentará
- O acabamento superficial será inferior
- Pode levar a vibrações em aplicações com balanço
- Quando utilizadas com ap ≤85% RE, a característica de desgaste por entalhe é minimizada
- Quando utilizadas com ap ≤ 50% RE, é possível aplicar estratégias de fresamento de alto avanço
Nota: Ao usar pastilhas com RE>1,6 mm (0,063 pol.), recomenda-se um corpo de fresa Tailor Made® com o raio de folga apropriado.

Limitações do dispositivo de fixação
- A fixação deve ser considerada ao escolher a direção do corte e ao mudar de direção
- O sentido do corte em direção à mesa da máquina proporciona a maior estabilidade seguida de um suporte rígido montado diretamente na mesa

Desafios de usinagem
ISO P
Aplicações
- Fresamento de cantos com longos balanços
- Produção em lote com diversos tipos de material ISO P e diversos set-ups
- Ferramenta de fresamento de cantos usada como uma fresa de facear versátil
Desafios
- Vibração
- Usinagem com longos balanços
- Altas taxas de remoção de metal
- É necessária uma solução versátil para diversas aplicações
- Carga do fuso
- Usinagem com e sem refrigeração
Solução CoroMill® MS20
- M-M20 com a classe GC1230 (CVD) gerará forças de corte leves, reduzindo assim a vibração
- Os adaptadores integrados Silent Tools® ajudam a reduzir a vibração
- A geometria M-M30 versátil pode lidar com quase todos os tipos de aplicações de fresamento de cantos em ISO P
- Contato longo + Usinagem com refrigeração: M-M30 + 4340
- Contato curto + Usinagem com refrigeração: M-M30 + 1230
- Contato longo + usinagem sem refrigeração: M-M30 + 4330
- Contato curto + usinagem sem refrigeração: M-M30 +1230
- Para faceamento (diâmetro acima de 50 mm): geometria M-M50 + CVD + usinagem sem refrigeração proporciona o melhor desempenho.
ISO M
Aplicações
- Fresamento de bolsões abertos e fechados de petróleo e gás
- Canais em cheio e furos com ciclos de usinagem em rampas helicoidais
- Fresamento de cavidades com longos balanços
- Fresamento de cantos com baixo contato
- Tornofresamento multitarefa
Desafios
- Formação de cavacos
- Segurança e confiabilidade da pastilha
- Usinagem com longos balanços
- Vida útil da ferramenta previsível e repetida
Solução CoroMill® MS20
- Use a geometria M-M20 para uma excelente formação e escoamento de cavacos de materiais pastosos
- A geometria M-M30 oferece maior segurança em materiais mais resistentes (duplex). A maior tenacidade da aresta da geometria permite que a pastilha seja usada com maior produtividade (parâmetros de corte elevados) em operações estáveis
- Use a geometria E-L50 para aplicações de longos balanços em que uma aresta de corte mais afiada e, portanto, mais leve, ajudará a reduzir as vibrações
- O desenho robusto da haste de aço garante melhor estabilidade e menos deflexão
- As duas arestas de corte têm a mesma vida útil da ferramenta e a geometria M-M20 proporciona características de desgaste previsíveis e graduais, especialmente em aço inoxidável austenítico
ISO S
Aplicações
- Fresamento de bolsões abertos e fechados de estrutura aeroespacial
- Canais em cheio e furos com ciclos de usinagem em rampas helicoidais
- Fresamento de cavidades com longos balanços
- Fresamento de cantos com baixo contato
- Tornofresamento multitarefa
Desafios
- Escoamento de cavacos
- Segurança e confiabilidade da pastilha
- Vida útil da ferramenta
- Danos ao corpo da fresa (atrito do cavaco)
Solução CoroMill® MS20
- Use a geometria E-L50 para uma excelente formação e escoamento de cavacos de materiais pastosos
- As geometrias M-M20 e M-M30 oferecem maior segurança em aplicações mais difíceis em titânio e Inconel, respectivamente
- A maior tenacidade da aresta dessas geometrias permite que as pastilhas sejam usadas com maior produtividade (parâmetros de corte elevados) em operações estáveis
- O desenho robusto da haste de aço garante melhor estabilidade e menos deflexão. O material aprimorado da ferramenta pode suportar melhor o atrito de cavacos
GC1230, a classe que se destaca em todas as direções
A classe GC1230 se destaca em tenacidade da aresta e resistência ao desgaste, permitindo obter uma vida útil da ferramenta mais longa, maior produtividade ou usinar com uma abordagem mais sustentável.
