

不规则表面钻削
可转位刀片钻头
不规则表面钻削
不规则
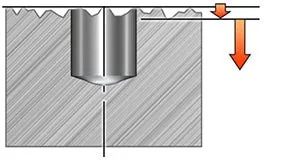
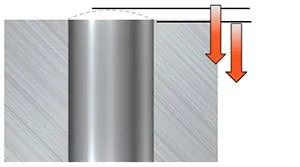
凸面
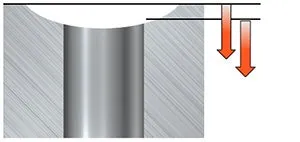
凹面
- 使用尽可能短的钻头,以将振动趋势降至最低并减小偏斜影响
- 切削速度和最低推荐进给量的推荐起始值
- 当凹面半径等于或小于钻头半径时,不建议用于 6–7×DC
预钻孔
- 为将中心刀片和周边刀片之间的切削力平衡保持在可接受范围内,预钻孔直径不应大于 DC/4
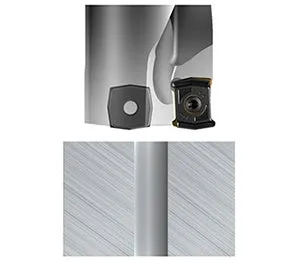
交叉孔钻削
挑战:
- 排屑受到影响,可能出现更多问题
- 在交叉处难以去除毛刺。 毛刺形成必须尽可能小
- 比普通钻削会造成更多的刀具磨损
准则:
- 对于不同直径的孔:先钻较大的孔,以减少毛刺形成
- 在孔交叉处,起始进给应为最低推荐进给量
- 由于穿过交叉孔时排屑困难,不建议用于长切屑材料
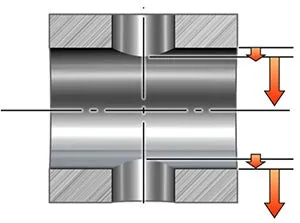
钻削倾斜入口/出口
在切削刃上产生不均匀和过大的力
- 钻头进入/退出工件时的间断切削
- 增加振动几率
- 可使钻削轮廓变形
- 比普通钻削会造成更多的刀具磨损
一般建议:
- 稳定性至关重要。较小的长度直径比将有助于保持公差
- 当进入具有大倾斜度的工件时,建议铣削一个小平面
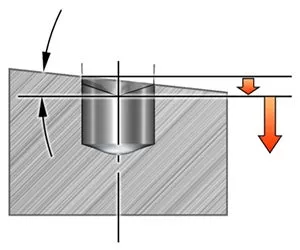
倾斜或倾斜表面,进刀
- 使用尽可能短的钻头,以将振动趋势降至最低并减小偏斜影响
- 从最低推荐切削速度和最低推荐进给量的 1/3(或更低)开始,直到完全切入后再恢复正常进给
- 4–5×DC 时,倾斜入口角度可达 15º
- 6–7×DC 时,倾斜入口角度可达 10º
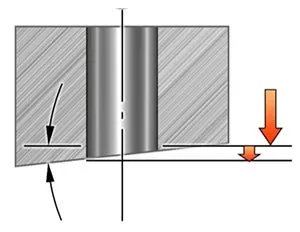
倾斜或倾斜表面,退刀
- 使用尽可能短的钻头,以将振动趋势降至最低并减小偏斜影响
- 切削速度和最低推荐进给量(或更低)的推荐起始值
- 4–5×DC 时,倾斜出口角度可达 15º
- 6–7×DC 时,倾斜出口角度可达 5º
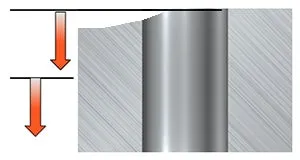
钻削不对称曲面
- 使用尽可能短的钻头,以尽量减少钻头从中心向外弯曲,类似于倾斜表面
- 对于凹面,将进给减小至初始穿透率的 1/3
- 曲面半径应大于钻头半径
- 不建议用于 6–7×DC 钻头
可更换刀头钻头
不规则表面
- 将进给率减小至正常进给率的 1/4,以避免崩刃
- 如果工况不稳定,则加工导向孔(最好使用短的 CoroDrill® 870)或点铣以形成一个平整的表面
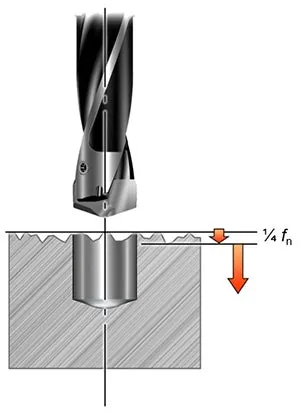
凸面/凹面
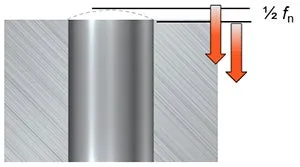
凸面
凹面
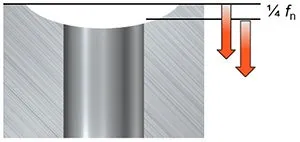
- 孔必须垂直于表面
- 最小推荐表面半径
- 凸面:4×DC
- 凹面:1×DC
- 确保工况稳定,使用尽可能短的钻头
- 进刀时降低进给
- 凸面:正常进给率的 1/2
- 凹面:正常进给率的 1/4
- 与有利工况相比,孔质量和刀具寿命可能会受到影响
- 如果半径小于推荐值,则进行导向孔或点铣以创建平面
预钻孔
- 由于切削刃有崩刃风险,不推荐
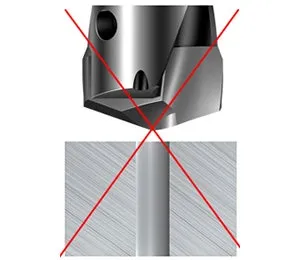
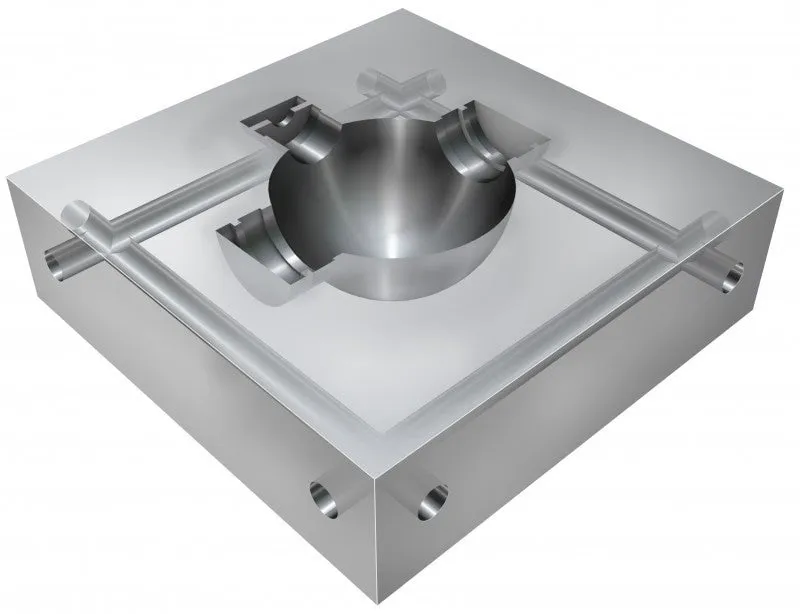
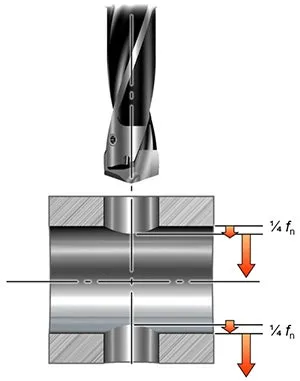
交叉孔钻削
挑战:
- 排屑受到影响,可能更为困难
- 在交叉处去毛刺较困难。 毛刺形成必须尽可能小
- 比常规钻削造成更多刀具磨损
指南:
- 务必先钻较大的孔,以尽量减少内部毛刺形成
- 被穿过孔的最小推荐直径为 2×DC(以确保刀尖中心首先进入工件)
- 确保工况稳定,使用尽可能短的钻头
- 在孔入口和出口过程中将进给减小至 1/4
- 降低退刀速度
- 与有利工况相比,孔质量和刀具寿命可能会受到影响
钻削倾斜入口/出口
在切削刃上产生不均匀和过大的力
- 钻头进入/退出工件时的间断切削
- 增加振动几率
- 可使钻削轮廓变形
- 比普通钻削会造成更多的刀具磨损
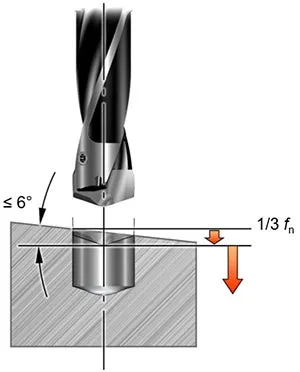
倾斜或倾斜表面,进刀
- 从中心到圆角的最大推荐角度为 6 度,以确保刀尖首先进入工件
- 确保工况稳定,使用尽可能短的钻头
- 在进刀过程中将进给减小至正常进给率的 1/3
- 如果角度较大或长度较长,则可加工导向孔(最好使用短的 CoroDrill® 870)或点铣以形成平面
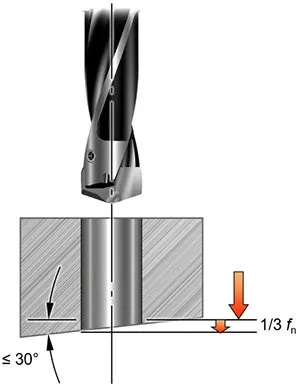
倾斜或倾斜表面,退刀
- 最大推荐角度为 30 度
- 确保工况稳定,使用尽可能短的钻头
- 在孔出口过程中将进给减小至正常进给率的 1/3
- 降低退刀速度
- 与有利工况相比,孔质量和刀具寿命可能会受到影响
钻削不对称曲面
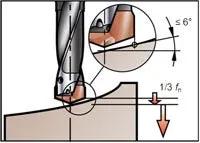
导致钻头偏离孔中心线
- 最初仅接触切削刃周边
- 与倾斜表面类似但不同
- 从中心到圆角的最大推荐角度为 6 度
- 确保工况稳定
- 使用尽可能短的钻头
- 在进刀过程中将进给减小至正常进给率
- 与在有利工况下钻削相比,孔质量和刀具寿命可能会降低
- 如果角度较大或长度较长,则制作导向孔或点铣以形成平面
整体硬质合金钻头
不规则表面
- 当钻入表面和/或退出孔时可能损坏钻头
- 尤其要注意小直径钻头,可能会出现偏斜,导致未对准、孔偏移甚至刀具断裂
- 将进给减小至推荐进给率的 25%,直到整个直径切削参与,以降低崩刃风险
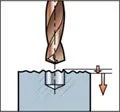
凸面
- 如果半径大于钻头直径的 4 倍且孔垂直于半径,则可以钻削
- 进给:保持推荐进给率的 50–100%,直到整个直径切削参与
- 或者,在钻孔前在表面铣出一个小平面
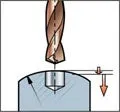
凹面
- 如果半径大于钻头直径的 15 倍且孔垂直于半径,则可以钻削
- 将进给减小至推荐进给率的 30%,直到整个直径切削参与
- 或者,在钻孔前在表面铣出一个小平面
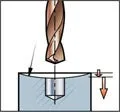
预钻孔
- 由于切削刃有崩刃风险,不推荐
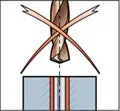
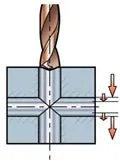
交叉孔钻削
挑战:
- 排屑受到影响,可能出现更多问题
- 在交叉处难以去除毛刺。 毛刺形成必须尽可能小
- 比普通钻削会造成更多的刀具磨损
一般准则:
- 当钻头穿过现有孔时,通常有必要减小进给
- 对于不同直径的孔:首先钻最大的孔,以减少毛刺形成
- 当钻孔深度低于 12×D 时,在穿过现有孔时将进给减小至推荐进给率的 25%
- 对于不同直径的孔:先钻较大的孔,以减少毛刺形成
钻削倾斜入口/出口
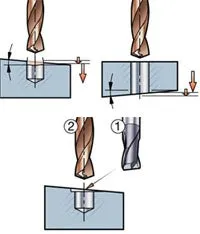
在切削刃上产生不均匀和过大的力
- 钻头进入/退出工件时的间断切削
- 增加振动几率
- 可使钻削轮廓变形
- 比普通钻削会造成更多的刀具磨损
一般建议:
- 稳定性至关重要。较小的长度直径比将有助于保持公差
- 当进入具有大倾斜度的工件时,建议铣削一个小平面
- 倾角高达 10 度
- 将进给减小至推荐进给率的 30%,直到整个直径切削参与
- 倾角超过 10 度
- 不建议钻削
- 大倾角的替代方案——先铣出一个小平面,然后钻孔
钻削不对称曲面
- 不能使用 - 只有部分切削刃会切削,刀尖可能不会首先接触表面
- 崩刃风险高
相关信息
Cutter path and chip formation
Cutter path and chip formation in milling Correct cutter path and chip formation... chevron_right
Troubleshooting
Milling troubleshooting Milling troubleshooting tips about vibration issues, chip... chevron_right
Milling different materials
How to do milling in different materials Milling steel The machinability of steel... chevron_right
