

长悬伸加工 - 考虑因素
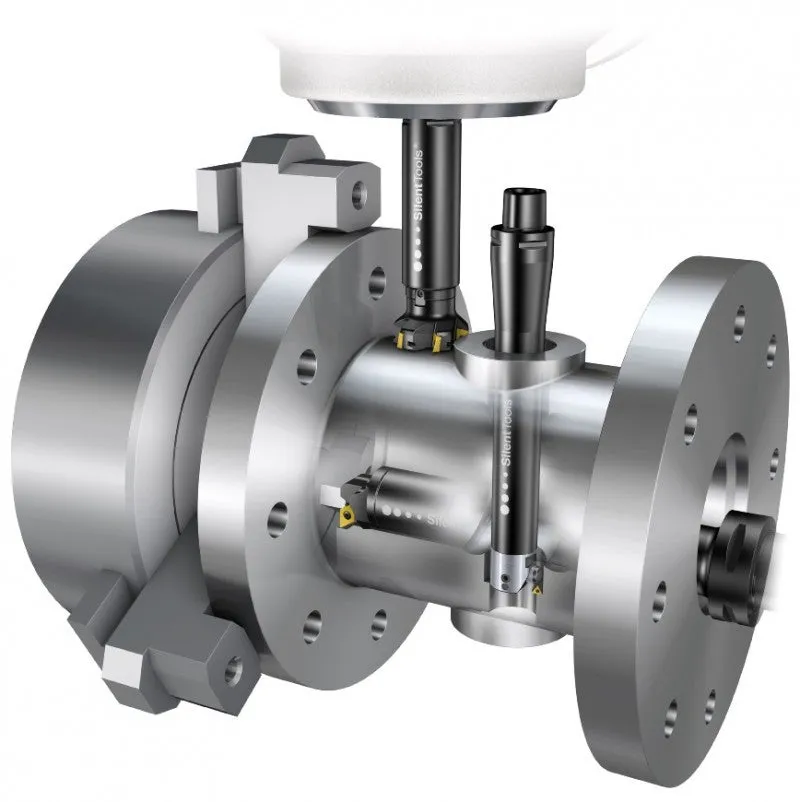
进行长悬伸加工时,当刀具悬深达到4×D(刀柄直径)时,将开始出现振动问题。在金属切削工序中无法完全避免振动,但却有不同的方法来减少振动。
减振镗杆
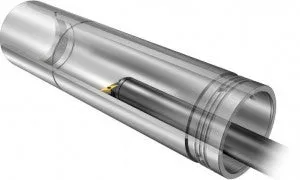
振动经常是机床实现高产量的限制因素,例如降低切削速度、进给和切深。减振镗杆通过镗杆内的避阻尼机构设计,使得切削振动得到抑制。
通过使用减振镗杆,您可以提高切削参数,同时获得更加安全的无振动加工过程以及公差控制、良好的表面质量和更高的金属去除率。总之,这将为您实现更低的单个零件生产成本。
大多数客户使用减振镗杆是为了应对长悬伸和刀具可达性的需求。然而,即使对于较短的悬伸 (4×D),也能实现生产效率的大幅提高和零件表面质量的改进。
无论是提高金属去除率、改进表面质量、确保加工安全性还是降低生产成本,无振动加工一定能够满足您的需求。
圆柱直柄的考虑因素
- 夹持镗杆采用至少4×D夹持长度的“抱死”式刀座 - CoroChuck® 935是一个不错的解决方案。
- 在机床床鞍上使用至少为4×D的分体式盖夹紧机构
- 需要考虑镗杆的弯矩
- 采用配重的方式,具体取决于镗杆直径/悬伸
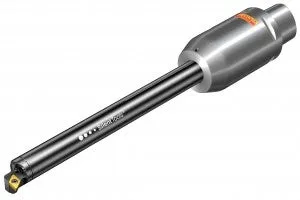
在平床身车床中进行长悬伸加工
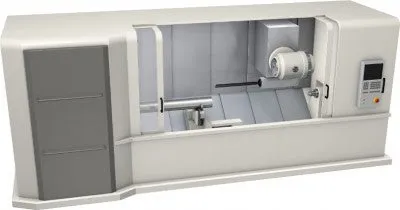
在平床身车床上采用中心架支撑零件,是长悬深加工的典型操作。使用减振镗杆最大限度地减少振动,从而无需采用带支撑块的非标镗头的需求。减振镗杆可安装到刀塔上或尾座位置中。
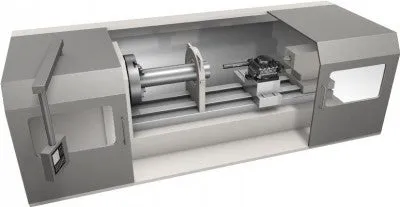
在车削中心中进行长悬伸加工
在车削中心中,长镗杆会产生严重的振动问题,在与其他刀具一起使用时还存在碰撞风险。使用减振镗杆可将这些潜在问题变成竞争优势。
对于长镗杆,选择尺寸尽可能大的Coromant Capto®,以获得接口法兰的最大稳定性。外部夹紧单元的尺寸不必相同,因为它们反正是不同的刀具。
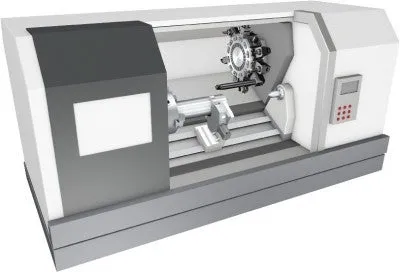
在卧式多任务机床中进行长悬伸加工
在较大型的卧式多任务机床上加工长孔是普遍现象。机床采用了多个单独的装载站,用于装载比标准刀库所能容纳更长的镗杆。这些镗杆还配有用于存放在标准刀库中的不同切削头的ATC (自动换刀) 系统。
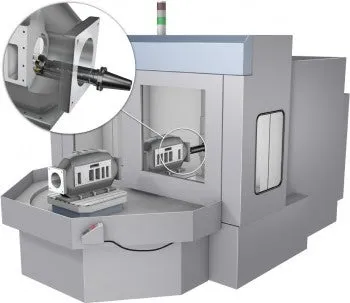
在加工中心中进行长悬伸加工
通过2种长度的基本刀柄和3种长度的减振心轴铣削接杆的组合,使用这项模块化解决方案可轻松获得最佳长度。
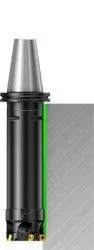
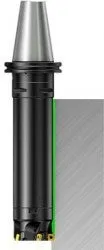
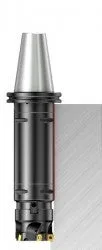
使用减振铣削刀具时,需要考虑与间隙有关的3项因素。
a
b
c
a) 包含大尺寸铣刀的总成:整个柄径有避让间隙
b) 包含标准直径铣刀和小尺寸刀柄接杆的总成:避让间隙沿着小尺寸刀柄分布
c) 包含标准直径铣刀的总成:无避让间隙
| 刀柄直径,mm (英寸) | 大尺寸铣刀 直径,mm (英寸) | |
| C3 | 32 (1.260) | 36 (1.417) |
| C4 | 40 (1.575) | 44 (1.732) |
| C5 | 50 (1.968) | 54 (2.126) |
| C6 | 63 (2.480) | 66 (2.598) |
| C8 | 80 (3.150) | 84 (3.307) |
| 标准铣刀 直径,mm (英寸) | 刀柄直径,mm (英寸) | |
| C4 | 40 (1.575) | 38 (1.496) |
| C5 | 50 (1.968) | 47.5 (1.870) |
| C6 | 63 (2.480) | 60 (2.362) |
| C8 | 80 (3.150) | 76 (2.992) |
| C10 | 100 (3.937) | 95 (3.740) |
车削中心
车削中心 我们为车削中心和车床提供独特且高效的解决方案。Coromant Capto帮助您实现最高生产率,而我们的Silent Tools减振接杆则可减少振动并实现长悬伸加工。使用CoroTurn... chevron_right
车削中心
车削中心 车削中心具有强大的功能和多轴加工能力。刀塔上集成了C轴、Y轴和动力刀具功能,因此不仅能够执行车削工序,而且可进行铣削、钻削和攻丝工序。 车削中心的机床配置 根据所加工零件的类型,有多个机床选项需要考虑。购买前仔细考虑以获得可靠、优化的加工过程。 turretinterface 刀塔接口 动力刀座的开发使车削中心成为真正的多功能机床。 两种传统的刀塔类型... chevron_right
立式车削中心
立式车削中心 立式车削中心 立式车削中心是车削中心与立式车床相结合的产物。为了确保较小的机床占地面积,立式结构车床将比卧式结构车床更适合加工不需要副主轴、尾座或底部刀塔的较短零件。 立式车削中心的配置 立式车削中心主要有两类: 拾取式车床: 适合大批量生产直径不超过300... chevron_right
不理会您的车削中心:这是自动换刀
不理会您的车削中心:这是自动换刀 当您的机床不再等待您,即使您离开,生产仍在继续进行时,生产车间就会发生根本性的变化。这是车削自动化的转折点。 如果您走过位于瑞典基默的山特维克可乐满工厂,您很快就会学会保持警惕。车间里人头攒动,机器全神贯注地工作,小型自动导引车(AGV)可以毫无声音地出现在您身边。每一个都以指环王的角色命名,所以看到神话中的甘道夫或坚定的佛罗多在去捡下一批材料的路上滚过并不罕见。 我们在那里观看了自动换刀(ATC)的运行,在所有这些活动中稳定运行。它自然而然地融入了这个地方的节奏:一致、可预测,旨在保持生产顺利进行,而不会给团队增加压力。 与山特维克可乐满产品经理兼制造工程师Bo... chevron_right
