 close
- 产品chevron_right
- 学习chevron_right
- 制造解决方案chevron_right
- 支持chevron_right

CoroMill® 331
多用途三面刃铣刀具

设置
如何设置全侧铣和端面铣刀的宽度。

使用大圆角半径刀片
- 当在下限范围内调整刀具宽度(CW)时,槽形在圆角与底部的交界处可能会出现一个小缺口
- 可提供带倒角间隙的 Tailor Made 刀片,以尽量减小重叠,从而降低振动

使用圆刀片
对于深度大于 IC/2 的凹槽,建议将每个刀座调整 0.5 mm (0.020 inch)
- 将槽宽加宽 0.5 mm (0.020 inch)
- 将每个刀片的接触长度减小至 90˚
- 有利于切屑形成和排屑
- 降低振动和功耗


应用提示
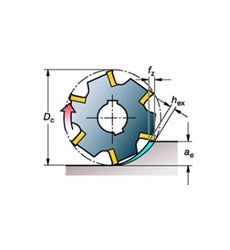
最大切屑厚度
对于切断和铣槽应用,要记住的最重要因素是最大切屑厚度 (hex)。
• 吃刀量与刀具直径之比务必小于30%
• 务必使用最佳hex并考虑ae/DC比率,以免在过低切屑厚度区域操作,导致工件刮蹭而不是剪切
• 正确的hex值可确保良好的切削作用以及更出色的表面质量和更长的刀具寿命
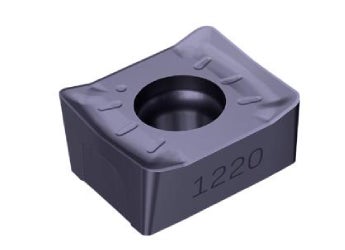
材质选型
• 将PVD材质作为切槽应用的首选
• 将CVD材质作为单侧铣应用的首选
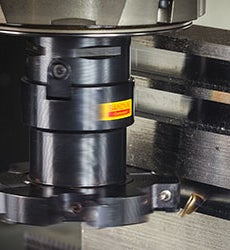
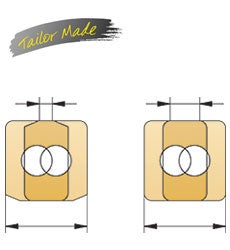
减少重叠问题
• 使用切屑刃长度更短的Tailor Made定制刀片
• 降低重叠区域的磨损
• 更好的切屑控制,减少高达10%的功耗
建议
刀体选择
- 这些刀具按其应用领域设计和命名,例如全侧铣和端面铣、半侧铣和端面铣、背面铣。
- 对于所需的 ar,为获得最佳稳定性,请使用最小刀具直径
- 对于固定直径,使用较高 zn 的刀具可获得更高生产率
全侧铣和端面铣刀
| 右手刀具 | |
| 右手刀座 |

|
| 左手刀座 | |
半侧铣刀
| 主轴旋转 R | 主轴旋转 L | ||
| R 型刀具 R331.52…R R 刀座 |

|
L 型刀具 L331.52…L L 刀座 |
|
| R 型刀具 R331.52…L L 刀座 |
L 型刀具 L331.52…R R 刀座 |
||
| R 型刀具 R331.52 |
L 型刀具 L331.52 |
||
| L 型刀具 L331.52 |
R 型刀具 R331.52 |
||
切削刃长度
在选择用于切槽的全侧铣和端面铣刀时,始终建议使用最小刀具宽度。优化两个刀片的重叠对于稳定加工至关重要。

刀座选择

半侧铣刀

全侧铣和端面铣刀

注意: 使用 8 刃方刀片时,刀具直径 DC 将增加 3.2 mm (0.126 inch)。
| 如果使用较大的圆角半径,则 RE > 1.55 mm | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| 刀体 | 刀片圆角半径 | 1.55 – 2.60 | 2.61 – 3.50 | 3.51 – 4.50 | |||||
| 切削宽度 (CW),mm | 刀片尺寸 | *RC | *LC | *RC | *LC | *RC | *LC | ||
| CM | 6.0 – 8.0 | 04 | 5321-240-15.11 | 5321-240-16.11 | - | - | - | - | |
| DM | 8.0 – 10.0 | 05 | 5321-240-13.11 | 5321-240-14.11 | 5321-240-13.22 | 5321-240-14.22 | - | - | |
| EM | 10.0 – 12.0 | 08 | 5321-240-02.11 | 5321-240-02.31 | 5321-240-02.22 | 5321-240-02.22 | 5321-240-02.33 | 5321-240-02.33 | |
| FM | 12.0 – 15.0 | 08 | 5321-240-03.11 | 5321-240-04.11 | 5321-240-03.22 | 5321-240-04.22 | 5321-240-03.33 | 5321-240-04.33 | |
| KM | 15.0 – 17.5 | 11 | 5321-240-07.11 | 5321-240-08.11 | 5321-240-07.22 | 5321-240-08.22 | 5321-240-07.33 | 5321-240-08.33 | |
| LM | 17.5 – 20.5 | 11 | 5321-240-07.11 | 5321-240-08.11 | 5321-240-07.22 | 5321-240-08.22 | 5321-240-07.33 | 5321-240-08.33 | |
| QM | 20.5 – 23.5 | 14 | 5321-240-09.11 | 5321-240-10.11 | 5321-240-09.22 | 5321-240-10.22 | 5321-240-09.33 | 5321-240-10.33 | |
| RM | 23.5 – 26.5 | 14 | 5321-240-09.11 | 5321-240-10.11 | 5321-240-09.22 | 5321-240-10.22 | 5321-240-09.33 | 5321-240-10.33 | |
| 刀体圆角修改 | 2.0 | 3.0 | |||||||
| 刀体 | 刀片圆角半径 | 4.51 – 5.50 | 5.51 – 6.50 | ||||
|---|---|---|---|---|---|---|---|
| 切削宽度 (CW),mm | 刀片尺寸 | *RC | *LC | *RC | *LC | ||
| KM | 15.0 – 17.5 | 11 | 5321-240-07.44 | 5321-240-08.44 | 5321-240-07.55 | 5321-240-08.55 | |
| LM | 17.5 – 20.5 | 11 | 5321-240-07.44 | 5321-240-08.44 | 5321-240-07.55 | 5321-240-08.55 | |
| QM | 20.5 – 23.5 | 14 | 5321-240-09.44 | 5321-240-10.44 | 5321-240-09.55 | 5321-240-10.55 | |
| RM | 23.5 – 26.5 | 14 | 5321-240-09.44 | 5321-240-10.44 | 5321-240-09.55 | 5321-240-10.55 | |
| 刀体圆角修改 | 4.0 | 5.0 | |||||
首选刀片
全侧铣和端面铣

| 粗加工 |
创建账户 chevron_right
下订单、查看价格并检查刀具供货情况
订阅我们的时事通讯 chevron_right
加入我们,获取最新信息!

Contact Center 客服中心
+86 800-820-2623(座机)/+86 400-820-2623(手机) 沪ICP备20012694号-1 京公网安备 11010502044395号AB Sandvik Coromant,811 81 Sandviken,瑞典